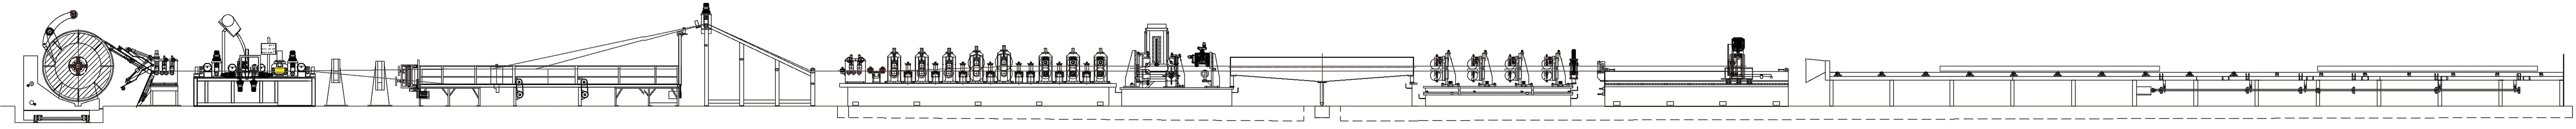
ERW-Rohr- und Profilanlagen
Schlüsselfertige Anlagen für geschweißte Stahlrohre von Ø10 bis Ø406 mm sowie Quadrat- und Rechteckprofile von 10×10 bis 300×300 mm.
- Rohrdurchmesser
- Ø10 – Ø406 mm
- Wanddicke
- 0,50 – 12,70 mm
- Geschwindigkeit
- bis 160 m/min
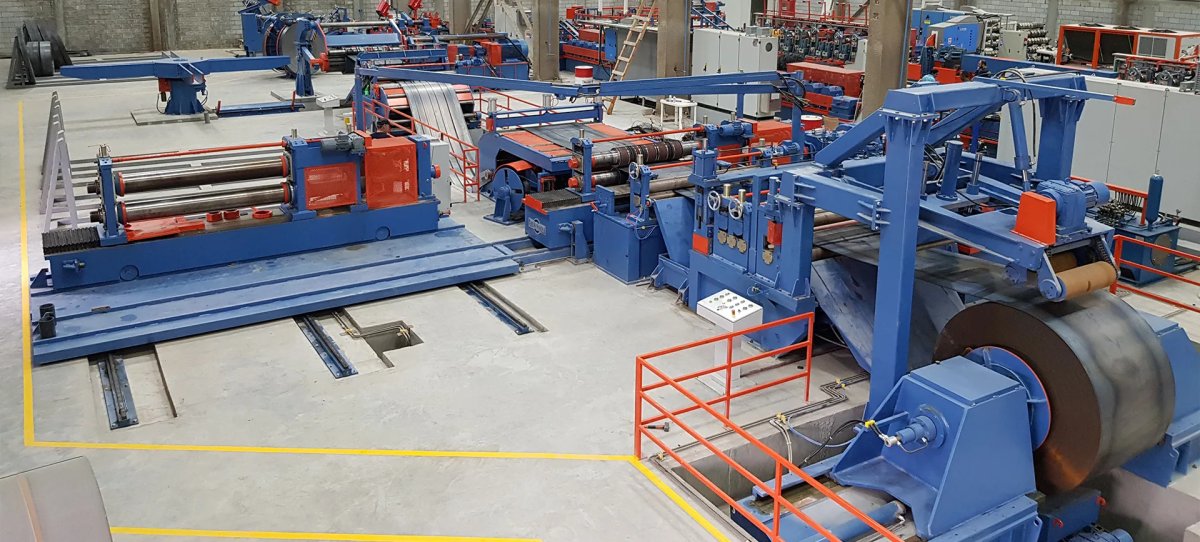
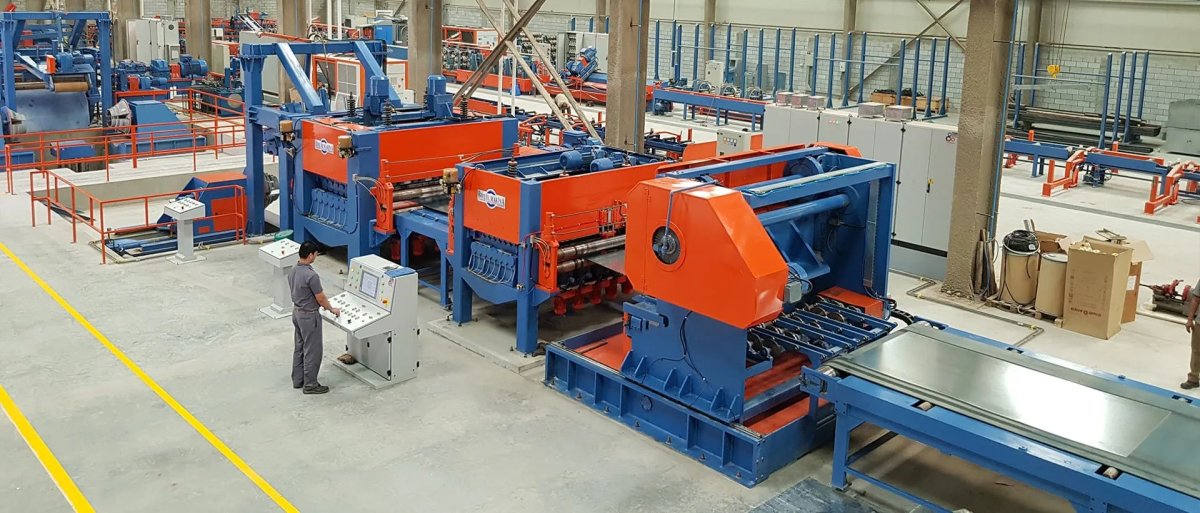
Direktformanlagen für Quadrat- und Rechteckprofile von 20×20 – 120×120 mm ohne Walzenwechsel – die Abmessung wird am Computer eingestellt.
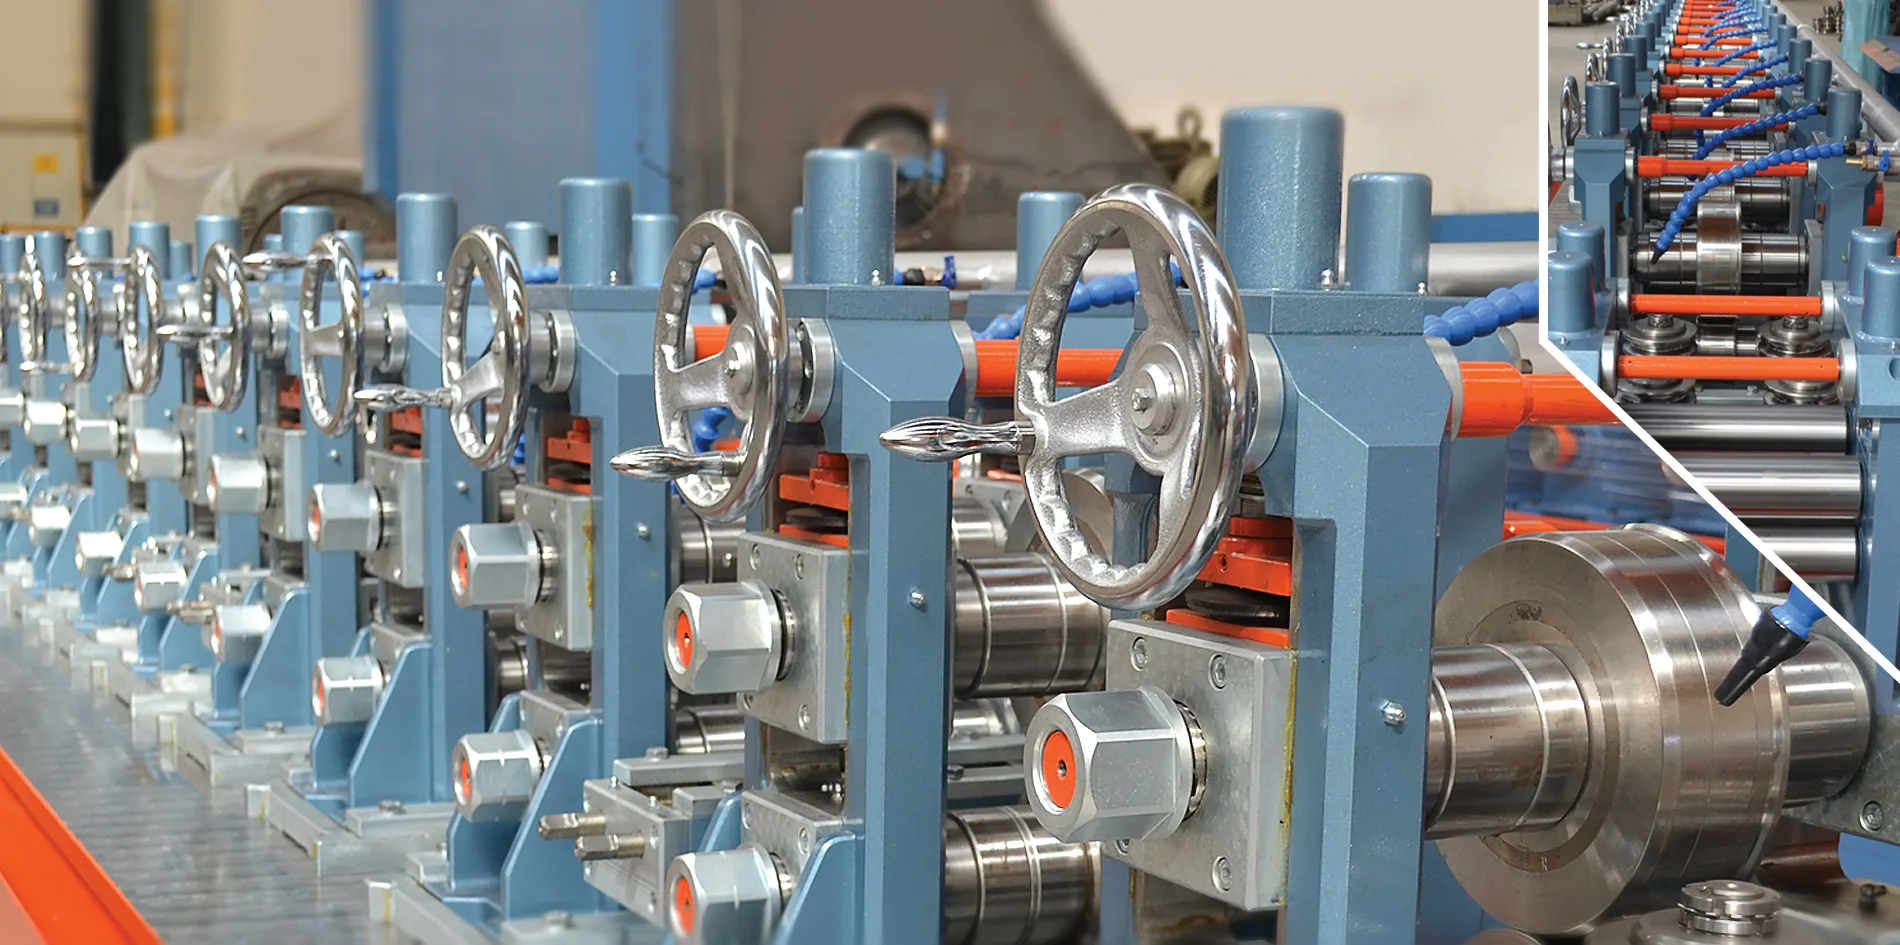
Bei einer Direktformanlage wird das Band ohne den Umweg über das Rundrohr direkt zum Quadrat- oder Rechteckprofil geformt. Die Walzenpositionen werden rechnergesteuert eingestellt – für den Wechsel auf eine andere Abmessung ist daher kein Walzenwechsel nötig.
Walzeninvestitionen und Rüstzeiten sinken auf ein Minimum, und da sich dasselbe Profil aus einem schmaleren Band herstellen lässt, sparen Sie zusätzlich Material. Die BPL-Serie verbindet hohe Geschwindigkeit mit niedrigen Betriebskosten.
| Modell | Profilabmessung (mm) | Wanddicke (mm) | Max. Geschwindigkeit — S355 / St52 (m/min) | Max. Geschwindigkeit — S245 / St37 (m/min) |
|---|---|---|---|---|
| BPL 200 | 20×20 – 50×50 | 1,10 – 2,50 | 110 | 130 |
| BPL 240 | 25×25 – 60×60 | 1,35 – 3,00 | 100 | 120 |
| BPL 320 | 30×30 – 80×80 | 1,50 – 4,00 | 90 | 105 |
| BPL 400 | 40×40 – 100×100 | 2,00 – 5,00 | 80 | 90 |
| BPL 480 | 50×50 – 120×120 | 2,00 – 6,00 | 70 | 80 |
* Bei den aufgeführten Maschinen handelt es sich um Standardmodelle; wir legen Anlagen für die von Ihnen benötigten Abmessungen und Kapazitäten aus.
Ziehen Sie den Plan, zoomen Sie oder tippen Sie auf eine Station. Einheiten mit Foto öffnen sich mit einem Tipp im Detail.
Tippen Sie auf eine Karte, um Details zur jeweiligen Einheit zu sehen.

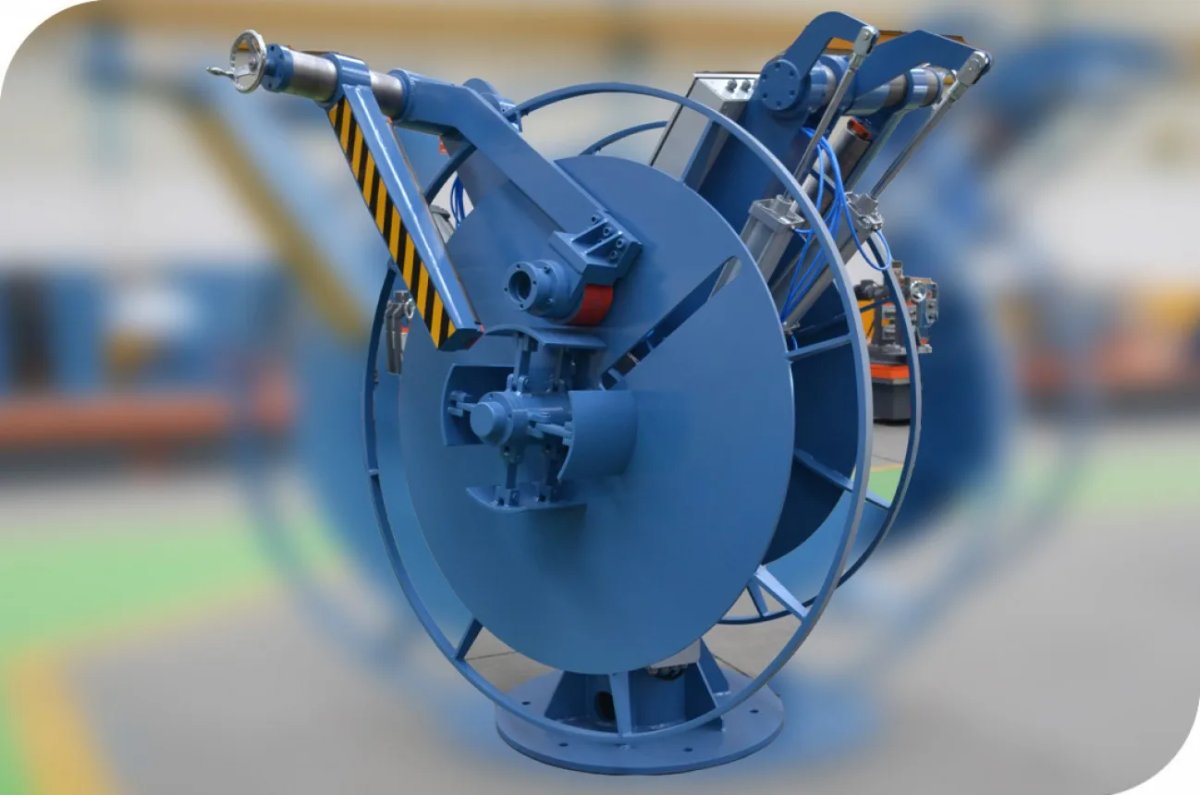
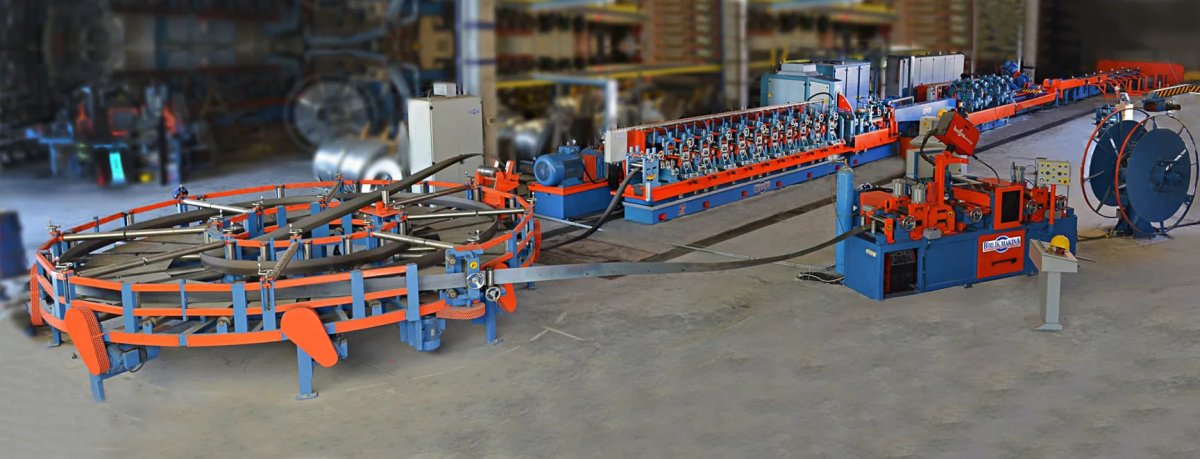
Die erste Einheit der Anlage, die das Band zuführt. Ausgeführt mit einem oder zwei Dornen; bei Doppeldorn-Ausführungen wird auf einem Dorn ein neues Coil vorbereitet, während der andere die Anlage versorgt. Coilaufnahme, Bremse und Andrückrolle werden vom Bediener eingestellt.

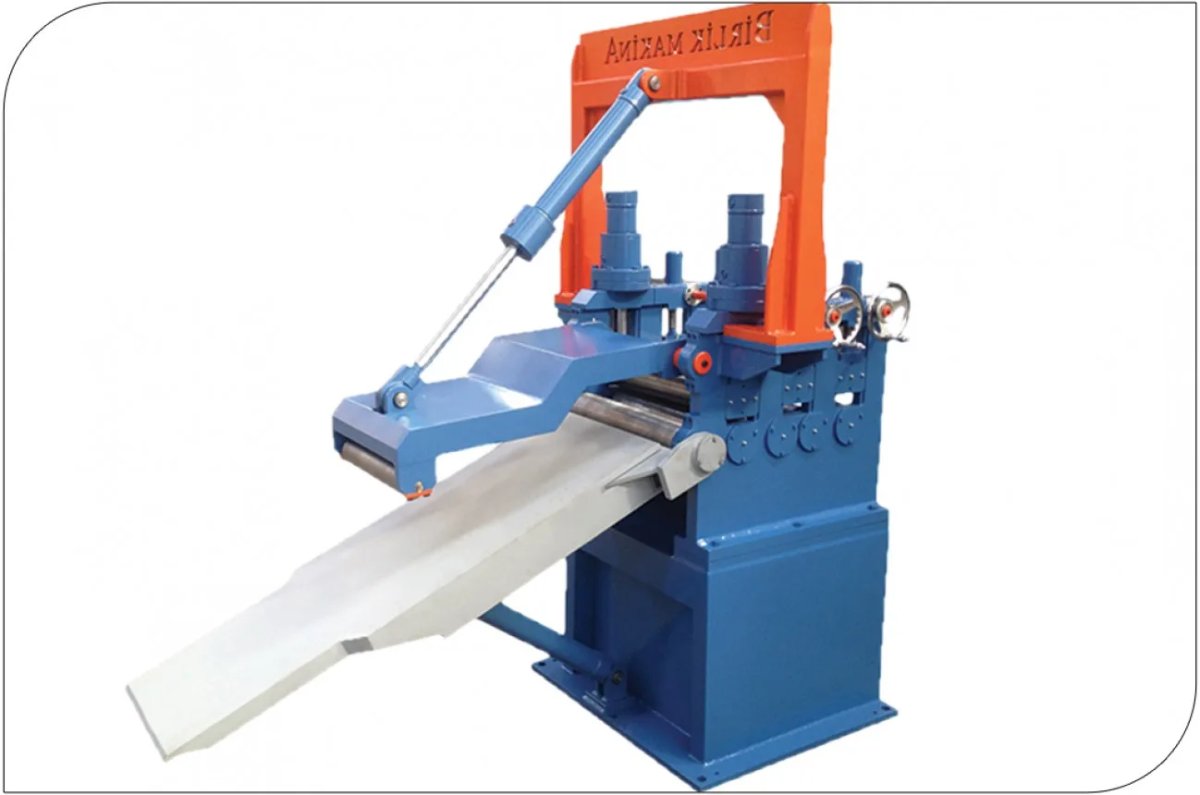
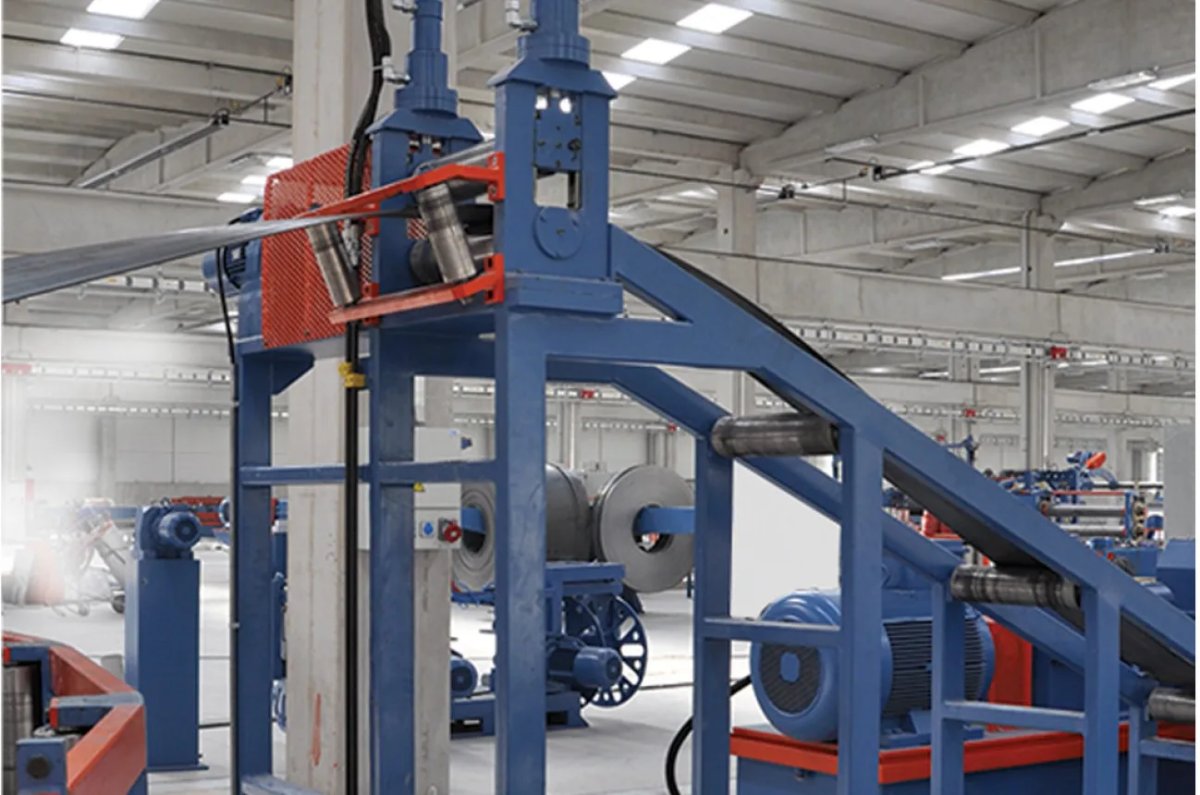
Richtet den Bandanfang aus der Abhaspel und führt ihn zur Richteinheit – für einen sauberen Einlauf in die Anlage.

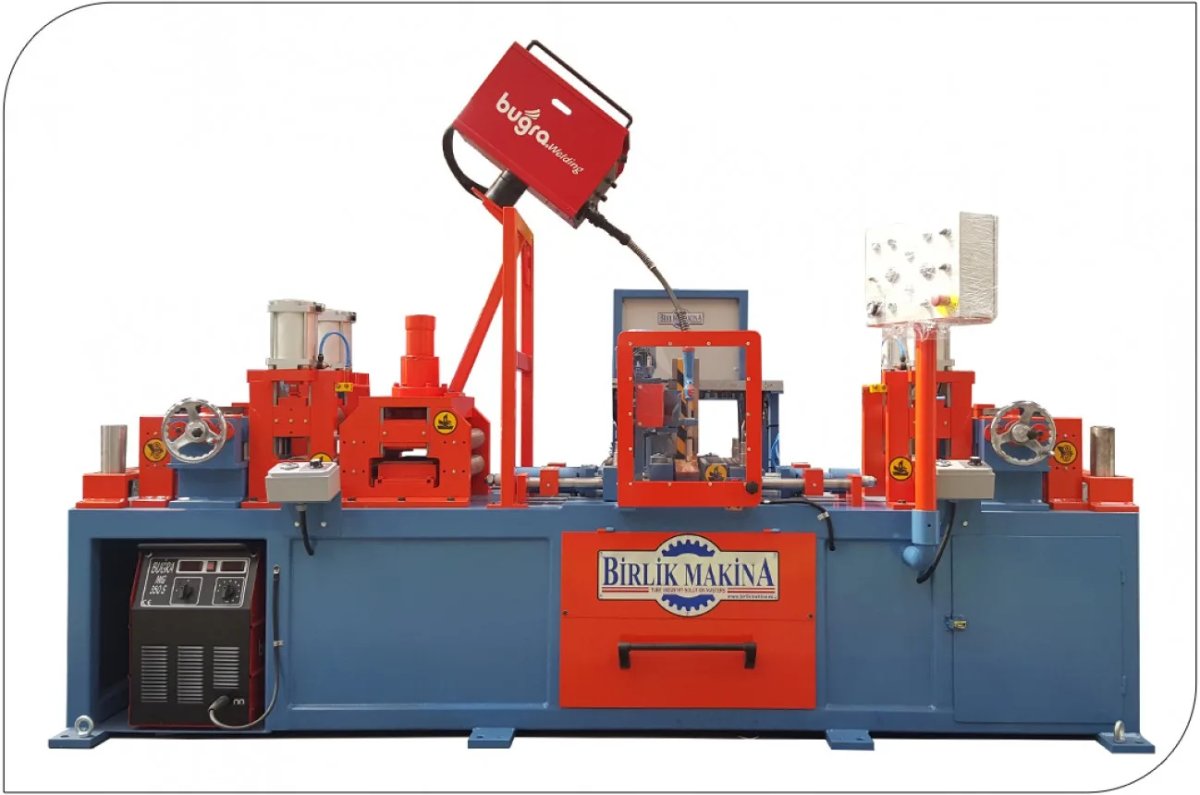
Verbindet das Ende des ablaufenden Coils mit dem Anfang des neuen Coils. Scheren, Fügen, Spannen und Schweißen erfolgen vollautomatisch – die Anlage läuft ohne Unterbrechung.

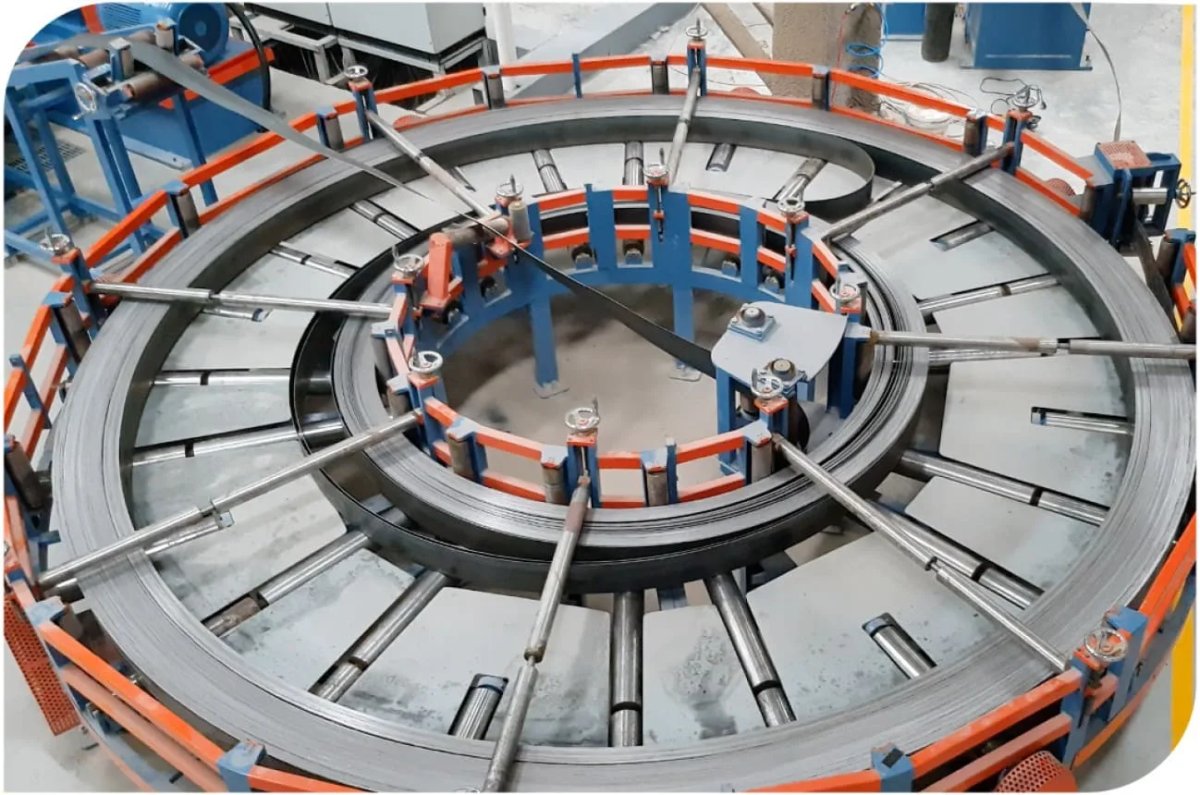
Speichert Band, damit die Anlage während des Bandschweißens nicht stoppt – so läuft die Profilanlage kontinuierlich.

Richtet das Band aus dem Bandspeicher aus und führt es kontrolliert den Formgerüsten zu.

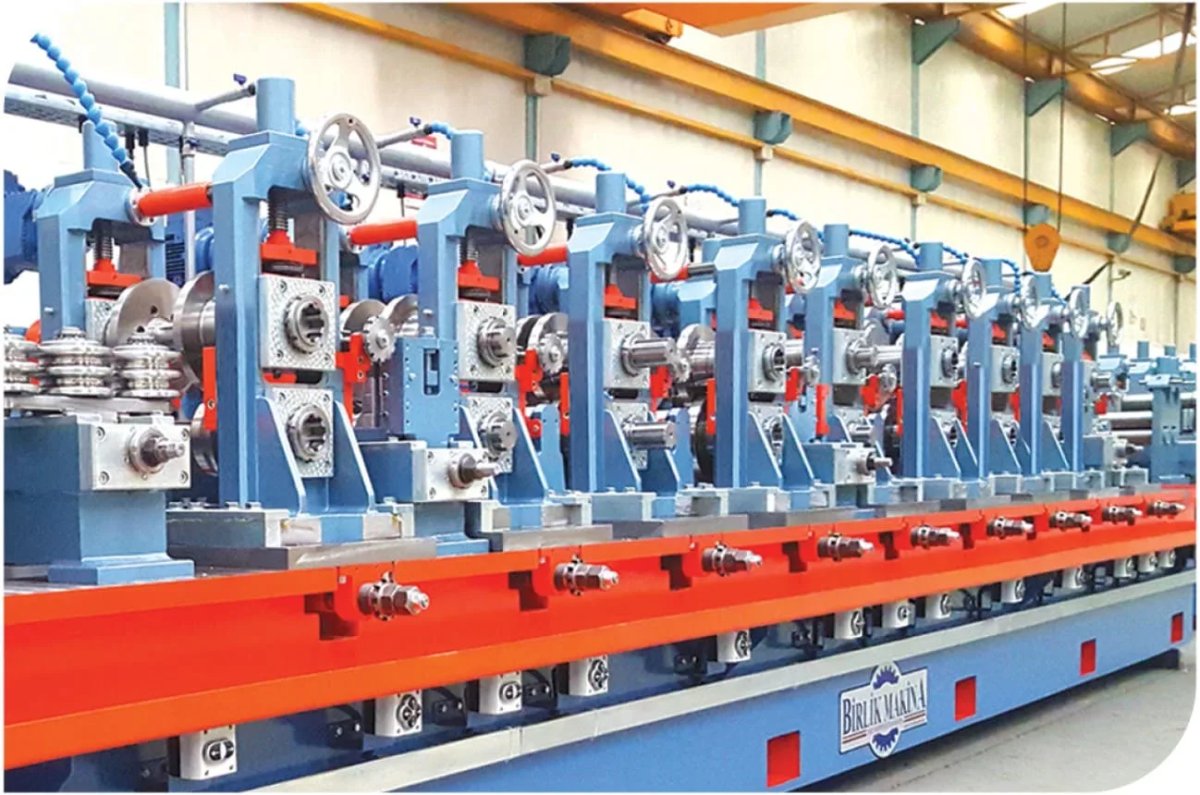
Das Band wird ohne den Umweg über das Rundrohr direkt zum Quadrat- oder Rechteckprofil geformt. Da die Walzenpositionen am Computer eingestellt werden, ist beim Abmessungswechsel kein Walzenwechsel nötig.

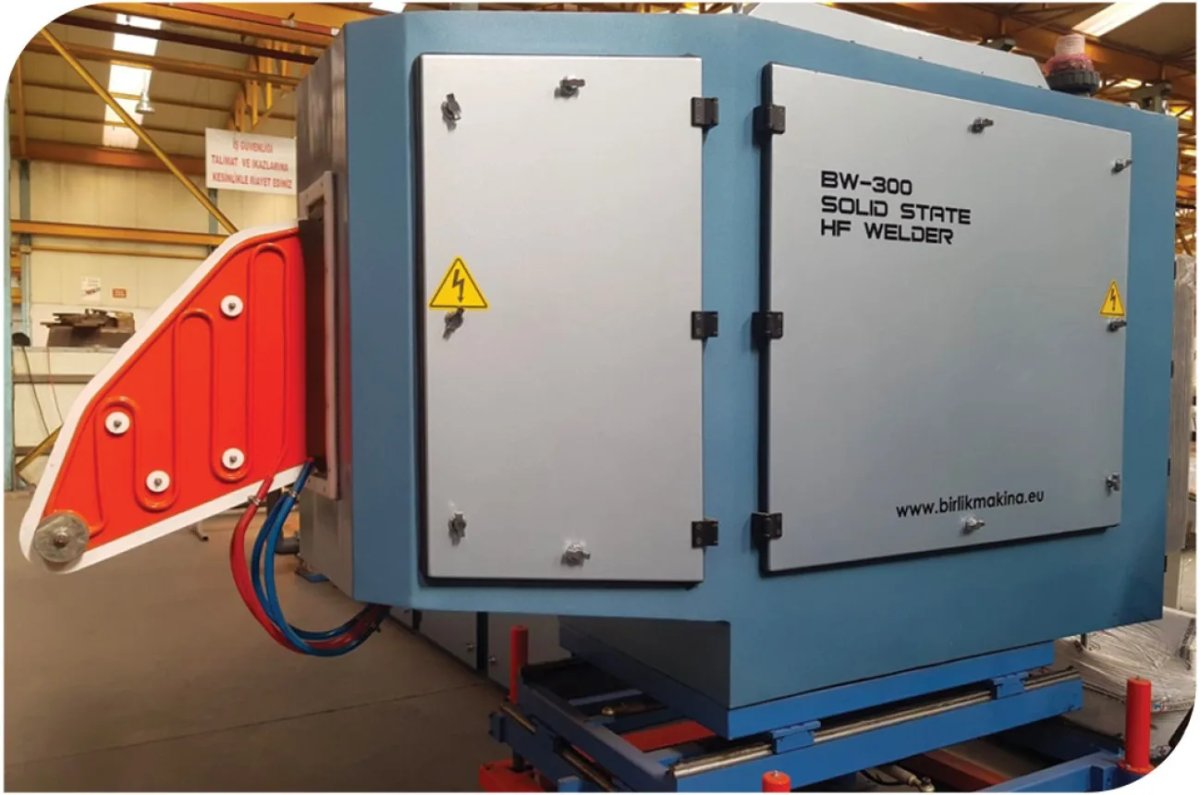
Die Kanten des geformten Bandes werden vom HF-Schweißgenerator erwärmt und von Stauchrollen zusammengepresst; der Außengrat wird unmittelbar nach dem Schweißen entfernt.

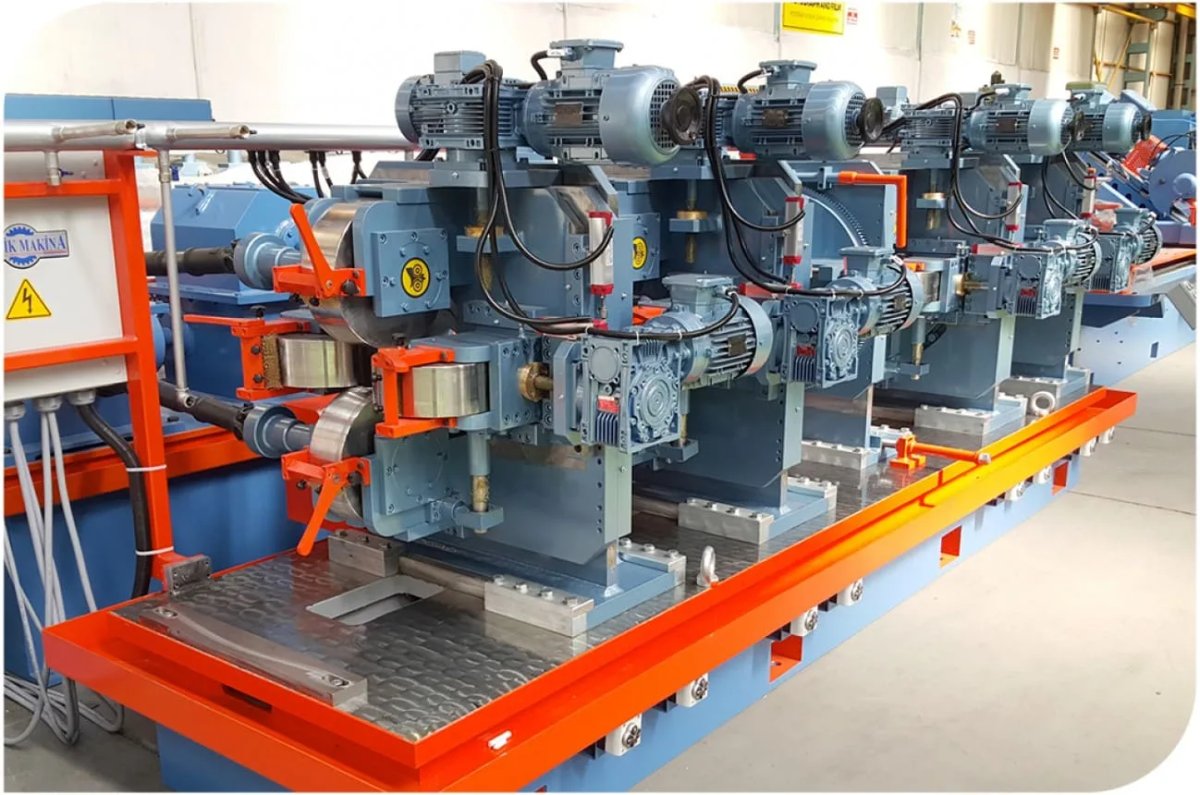
Hier erhält das Profil seine Endabmessungen und seine Eckform; zugleich wird seine Geradheit korrigiert.

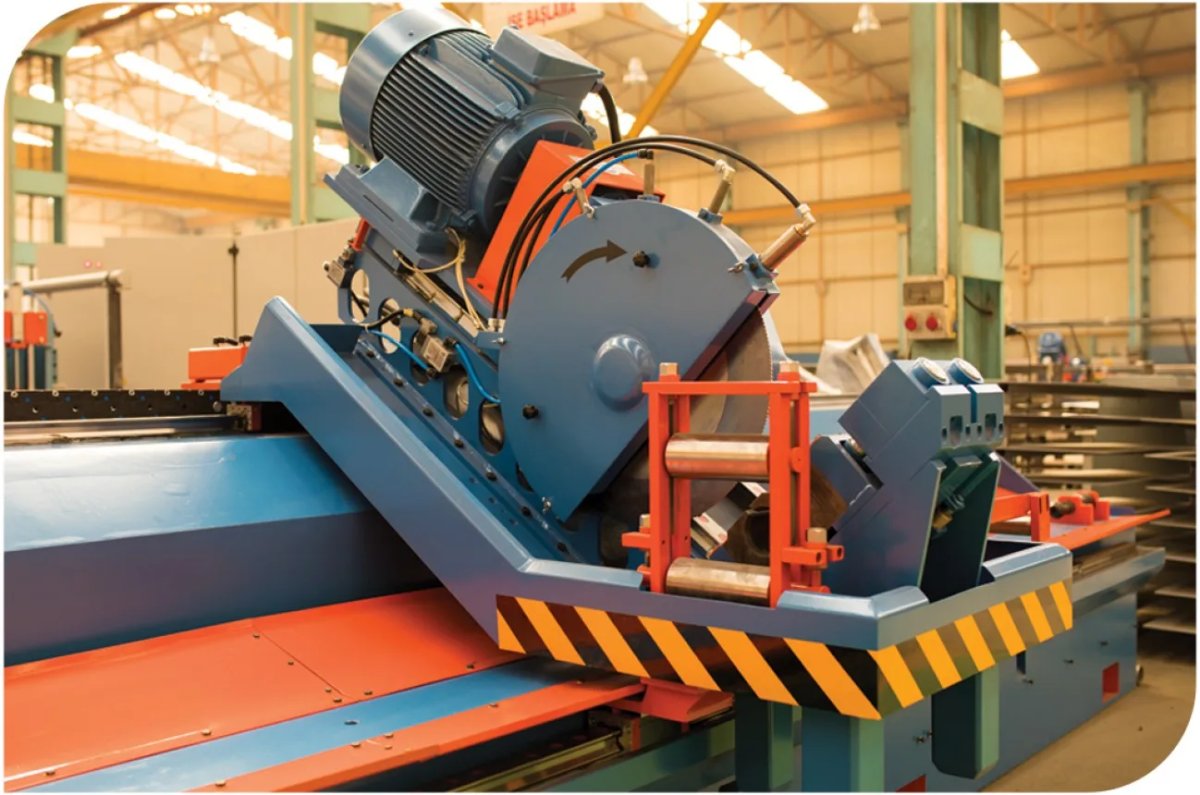
Trennt das Profil ohne Anlagenstopp auf die gewünschte Länge. Die Säge fährt auf einer Linearführung und führt alle Funktionen automatisch und synchron mit der Anlage aus.

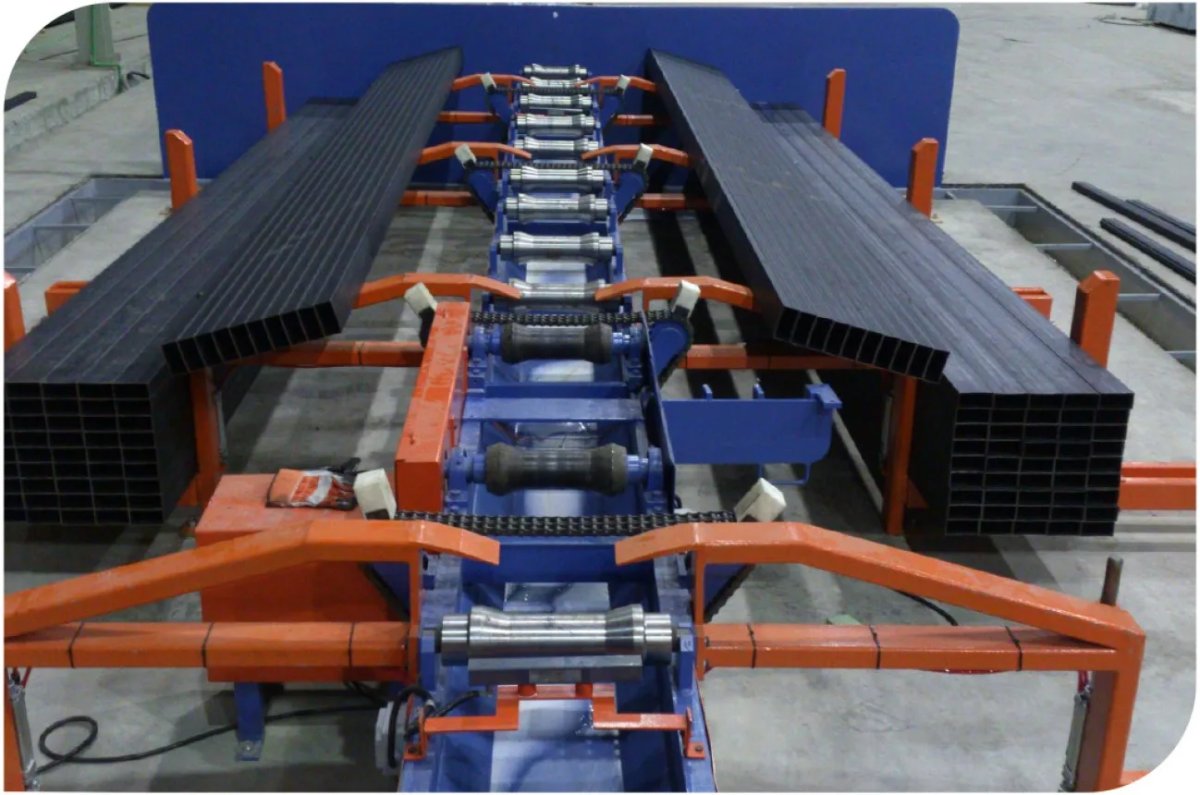
Die getrennten Profile werden über den Rollgang zum Auswerfer befördert und auf beiden Seiten des Stapeltischs zu Vierkantbunden verpackt.
Nennen Sie uns Material, Produktabmessungen und Zielkapazität – unsere Ingenieure erstellen Ihnen ein maßgeschneidertes technisches Angebot.
Bei einer konventionellen Anlage wird das Band zunächst zum Rundrohr und anschließend zum Profil geformt. Bei einer Direktformanlage wird das Band direkt zum Profil geformt; Abmessungswechsel erfolgen am Computer ohne Walzenwechsel.
Die BPL-Serie fertigt Quadrat- und Rechteckprofile von 20×20 mm bis 120×120 mm bei Wanddicken von 1,10 – 6,00 mm.
Da nicht für jede Abmessung ein eigener Walzensatz benötigt wird, sinken Walzeninvestition und Lagerkosten deutlich, und die Rüstzeit wird auf ein Minimum reduziert.
Nennen Sie uns Material, Produktabmessungen und Zielkapazität – unsere Ingenieure erstellen Ihnen ein maßgeschneidertes technisches Angebot.