ERW-Rohr- und Profilanlagen
Schlüsselfertige Anlagen für geschweißte Stahlrohre von Ø10 bis Ø406 mm sowie Quadrat- und Rechteckprofile von 10×10 bis 300×300 mm.
- Rohrdurchmesser
- Ø10 – Ø406 mm
- Wanddicke
- 0,50 – 12,70 mm
- Geschwindigkeit
- bis 160 m/min
- Standardmodelle
- 13 Modelle (BTM 100 – BTM 1275)
Überblick
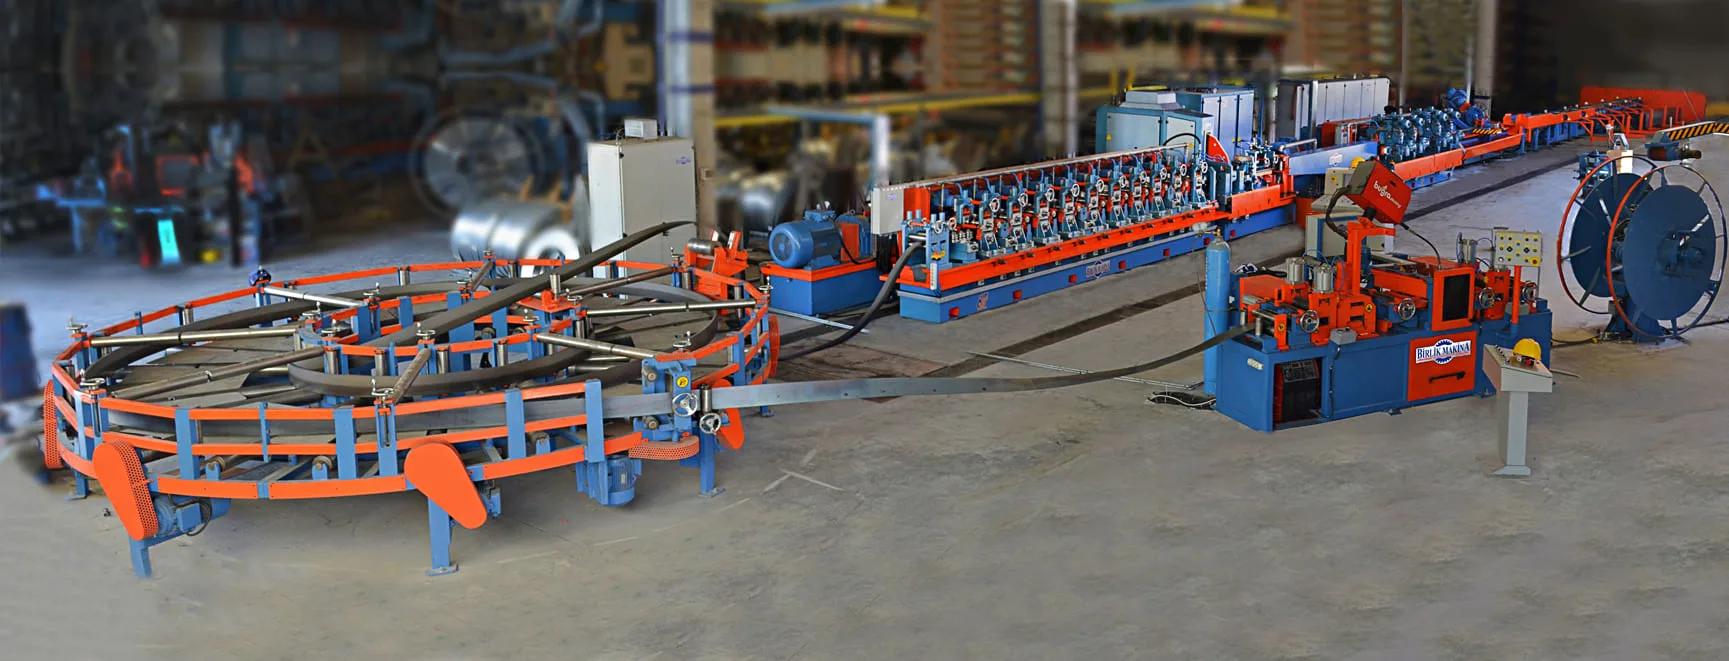
Birlik Makina projektiert und baut schlüsselfertige hochfrequenzgeschweißte (ERW) Rohr- und Profilanlagen für ein breites Spektrum von Ø10 mm bis Ø406 mm. Sämtliche Baugruppen der Anlage – von der Abhaspel bis zur Verpackungseinheit – entwickeln und fertigen wir einschließlich Automatisierung und Walzenwerkzeugen in unserem eigenen Werk.
Hunderte Anlagen haben wir in Türkiye und im Ausland installiert. Die folgende BTM-Serie zeigt unsere Standardmodelle; Ihre Anlage legen wir auf den benötigten Durchmesser, die Wanddicke, die Geschwindigkeit und die Produktlänge aus.
Schnelle Abmessungswechsel
Dank automatischer Walzenverstellung und Schnellwechseloptionen gelingt der Wechsel von einer Produktabmessung zur nächsten in kürzerer Zeit – und Ihre Anlage verbringt mehr Zeit mit Produzieren.
Hauptmerkmale
- Rohre Ø10 – Ø406 mm, Quadrat- und Rechteckprofile 10×10 – 300×300 mm
- Automatische Walzenverstellung und schnelle Abmessungswechsel
- Spiralbandspeicher für unterbrechungsfreie Produktion
- Festkörper-HF-Schweißgenerator
- Fliegende Kalt- oder Warmsäge – Trennen ohne Anlagenstopp
- Automatischer Rollgang, Auswerfer und beidseitiger Stapeltisch
- Automatisierungs- und Hydraulikkomponenten aus Europa
- Montage, Inbetriebnahme, Schulung und 1 Jahr Vollgarantie
Technische Daten der BTM-Serie
Seitlich scrollen, um die vollständige Tabelle zu sehen| Modell | Rohrdurchmesser (mm) | Quadrat-/Rechteckprofil (mm) | Wanddicke Rohr (mm) | Wanddicke Profil (mm) | Max. Geschwindigkeit (m/min) | Produktlänge (mm) |
|---|---|---|---|---|---|---|
| BTM 100 | Ø10 – Ø32 | 10×10 – 25×25 | 0,50 – 1,50 | 0,50 – 1,20 | 160 | 3000 – 7500 |
| BTM 120 | Ø13 – Ø38 | 10×10 – 30×30 | 0,60 – 2,00 | 0,60 – 1,50 | 150 | 3000 – 7500 |
| BTM 160 | Ø16 – Ø51 | 15×15 – 40×40 | 0,70 – 2,50 | 0,70 – 2,00 | 140 | 3000 – 7500 |
| BTM 200 | Ø21 – Ø63 | 20×20 – 50×50 | 0,80 – 3,00 | 0,80 – 2,50 | 130 | 3500 – 8000 |
| BTM 240 | Ø25 – Ø76 | 20×20 – 60×60 | 0,80 – 3,50 | 0,80 – 3,00 | 120 | 3500 – 8000 |
| BTM 280 | Ø32 – Ø89 | 25×25 – 70×70 | 1,00 – 4,00 | 1,00 – 3,50 | 110 | 4000 – 8000 |
| BTM 320 | Ø38 – Ø102 | 30×30 – 80×80 | 1,20 – 6,00 | 1,20 – 5,00 | 100 | 5000 – 12000 |
| BTM 400 | Ø51 – Ø127 | 40×40 – 100×100 | 1,50 – 6,35 | 1,50 – 6,00 | 90 | 5000 – 12000 |
| BTM 525 | Ø89 – Ø168 | 70×70 – 120×120 | 2,00 – 7,00 | 2,00 – 6,00 | 80 | 5000 – 12000 |
| BTM 685 | Ø114 – Ø219 | 90×90 – 150×150 | 2,50 – 8,00 | 2,50 – 6,00 | 70 | 6000 – 12000 |
| BTM 860 | Ø140 – Ø274 | 110×110 – 200×200 | 3,00 – 10,00 | 3,00 – 8,00 | 60 | 6000 – 12000 |
| BTM 1000 | Ø168 – Ø327 | 130×130 – 250×250 | 3,00 – 10,00 | 3,00 – 8,00 | 50 | 6000 – 12000 |
| BTM 1275 | Ø219 – Ø406 | 150×150 – 300×300 | 4,00 – 12,70 | 4,00 – 10,00 | 40 | 6000 – 12000 |
* Bei den aufgeführten Maschinen handelt es sich um Standardmodelle; wir projektieren und bauen schlüsselfertige Anlagen für den von Ihnen benötigten Durchmesser, die Wanddicke und die Kapazität.
** Die Geschwindigkeiten gelten für S245 (St37) bei 6 m Produktlänge.
Anlagenlayout
Die Anlage von Anfang bis Ende
Ziehen Sie den Plan, zoomen Sie oder tippen Sie auf eine Station. Einheiten mit Foto öffnen sich mit einem Tipp im Detail.

01
Abhaspel
02
Bandöffner mit Richtmaschine
03
Automatische Scher-Schweißmaschine
04
Bandwender
05
Bandspeicher
06
Formeinlauf
07
Formteil
08
Schweißteil
09
Entgratung
10
Kühlstrecke
11
Kalibrierteil
12
Türkenkopf
13
Fliegende Säge
14
Rollgang und Verpackung
Gesamte Anlage
ERW-Rohr- und Profilanlagen
Unsere Rohr- und Profilanlage besteht aus folgenden Einheiten
- Hydraulischer Coilwagen
- Abhaspel (hydraulisch)
- 7-Rollen-Richtmaschine
- Bandschweißmaschine (optional automatisch)
- Bandspeicher
- Richtgruppe
- Formteil
- Führungsteil
- Schweißteil
- HF-Schweißgenerator
- Kühlturm und Pumpe
- Entgratungseinheit (automatisch)
- Kühlstrecke
- Kalibrierteil
- Schweißnahtprüfeinheit
- Türkenkopf
- Sägeeinheit (Kalt- oder Warmtrennung)
- Rollgang und Auswerfer (automatisch)
- Beidseitiger Stapeltisch
- Antriebseinheit
- Elektrik
- Hydraulik
- Kompletter Walzensatz
- Ersatzteile
- Montage und Inbetriebnahme
- 1 Jahr Vollgarantie
ERW-Rohr- und Profilanlagen
Anlagenkomponenten
Tippen Sie auf eine Karte, um Details zur jeweiligen Einheit zu sehen.
01 / 11
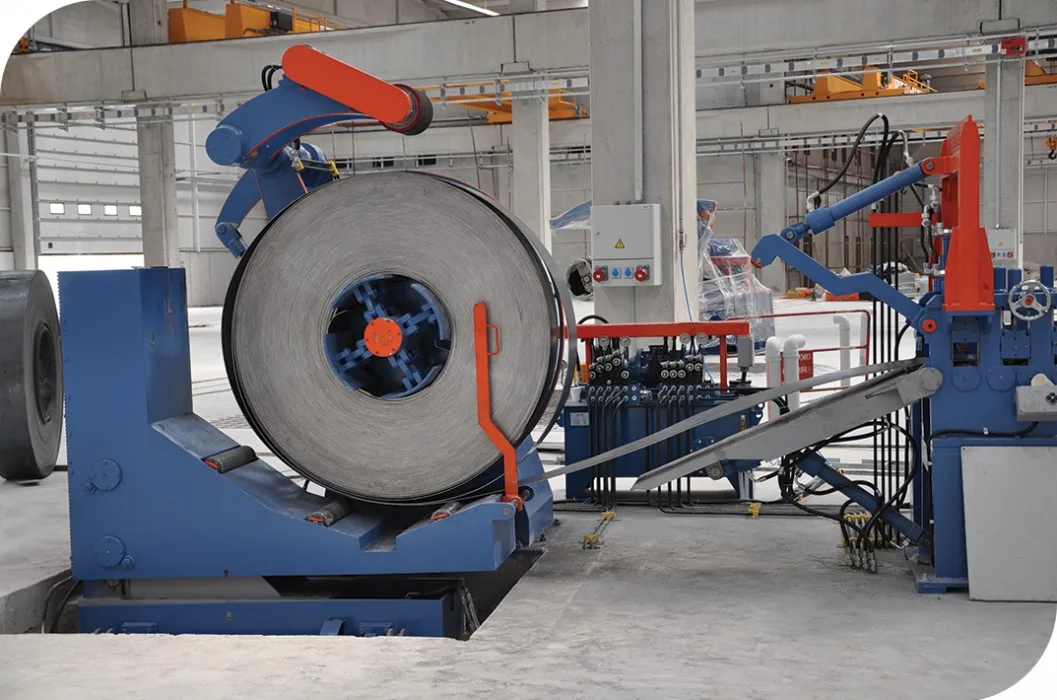
Abhaspel
Die erste Einheit der Anlage, die das Band zuführt. Ausgeführt mit einem oder zwei Dornen. Bei Doppeldorn-Ausführungen erfolgt das Drehen automatisch: Während ein Dorn die Anlage versorgt, kann auf dem anderen bereits ein neues Spaltbandcoil aufgesetzt werden. Coilaufnahme, Bremse und Andrückrolle werden vom Bediener eingestellt.
02 / 11
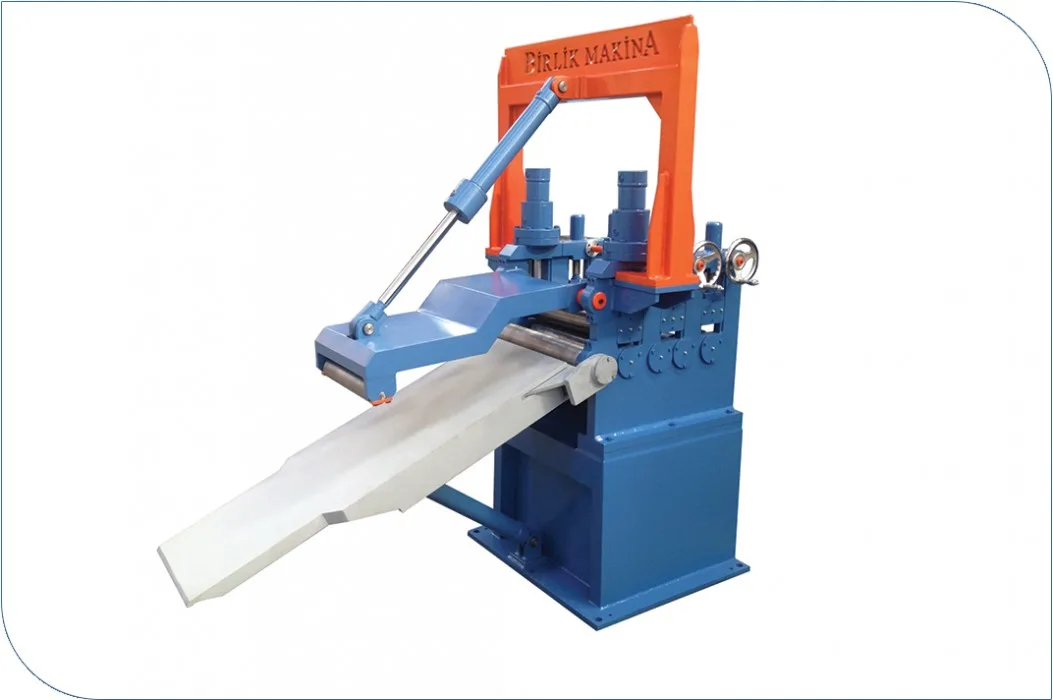
Abhaspel- und Richteinheit
Richtet den Bandanfang aus der Abhaspel und führt ihn sicher zur Richteinheit – für einen sauberen Einlauf in die Anlage.
03 / 11
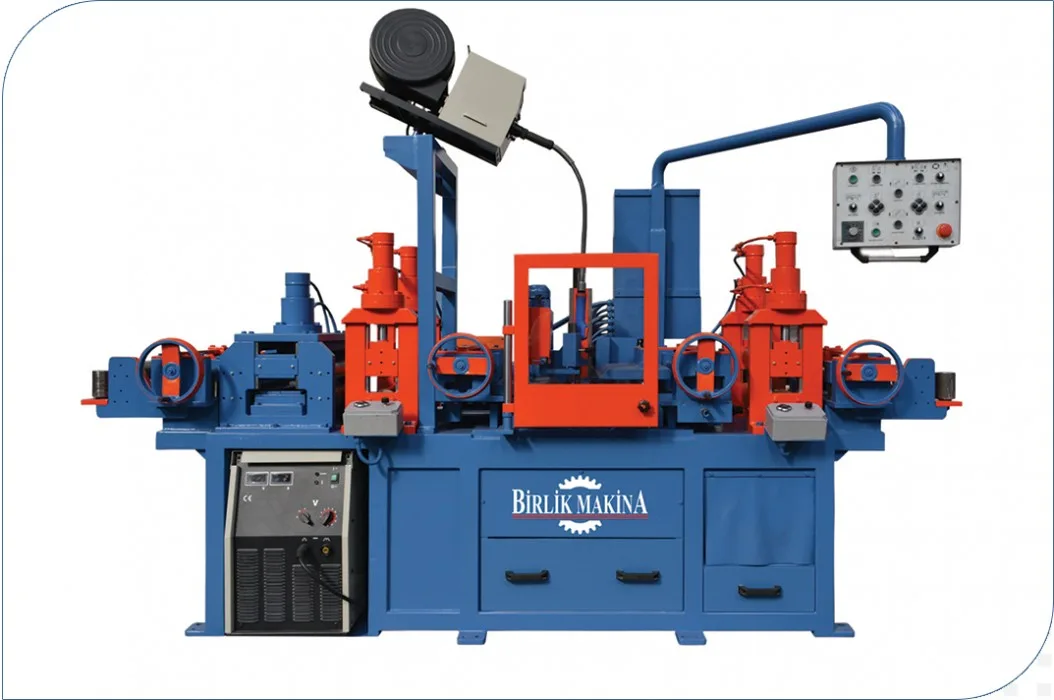
Halbautomatische Bandschweißmaschine
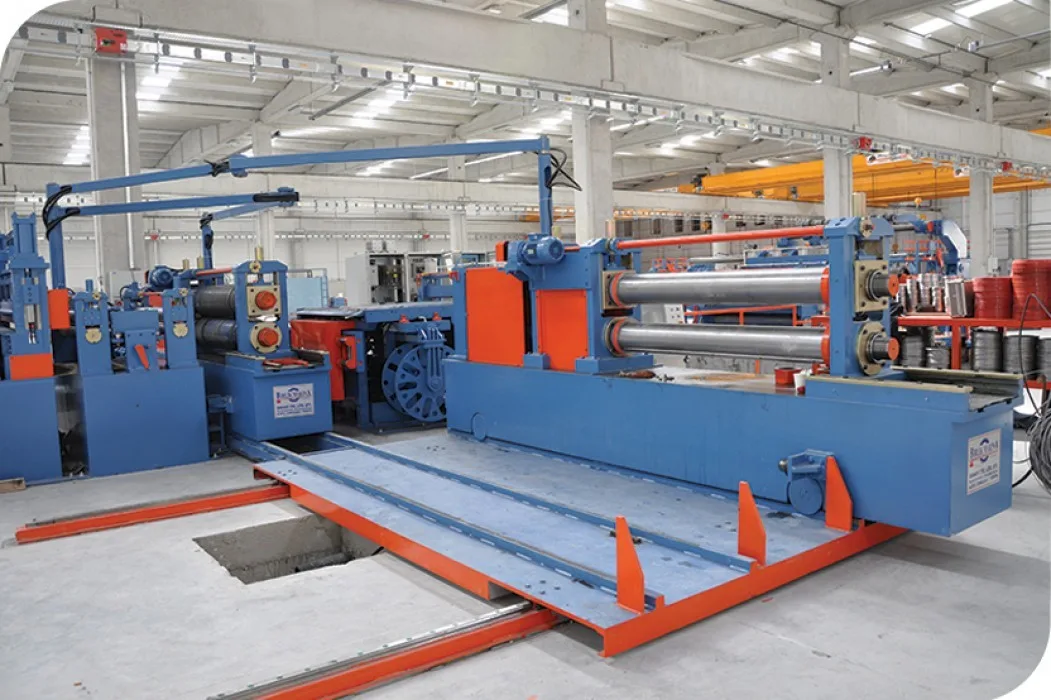
Verbindet das Ende des ablaufenden Coils mit dem Anfang des neuen Coils, damit die Anlage ohne Unterbrechung laufen kann. Scheren, Fügen und Spannen erfolgen automatisch; die Quernaht wird per MIG-Schweißen fertiggestellt.
04 / 11
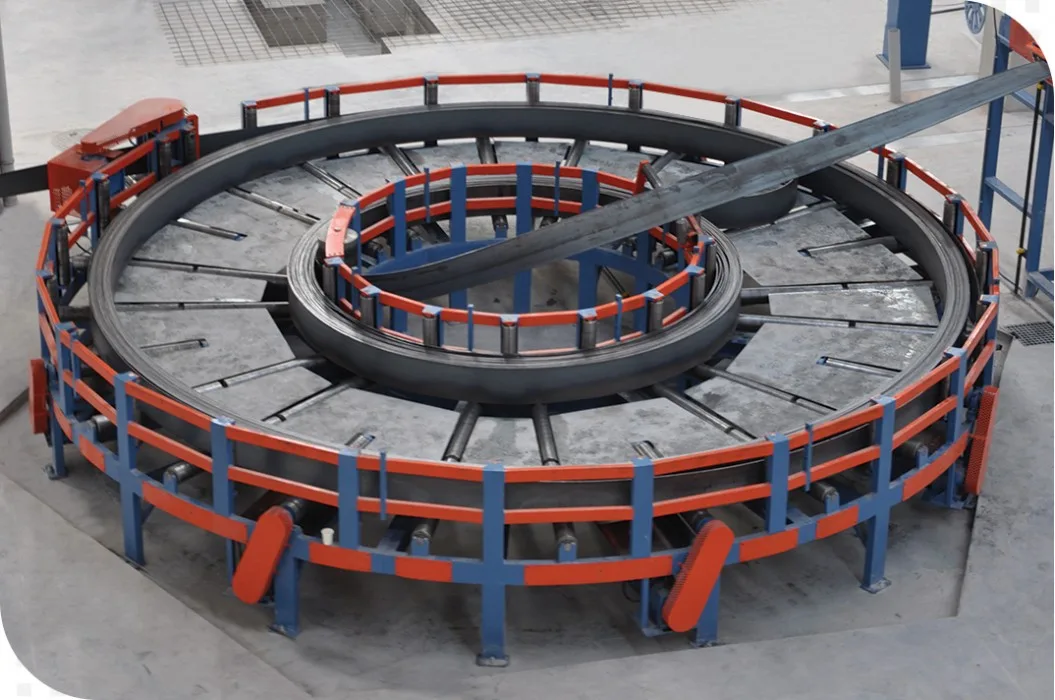
Bandspeicher
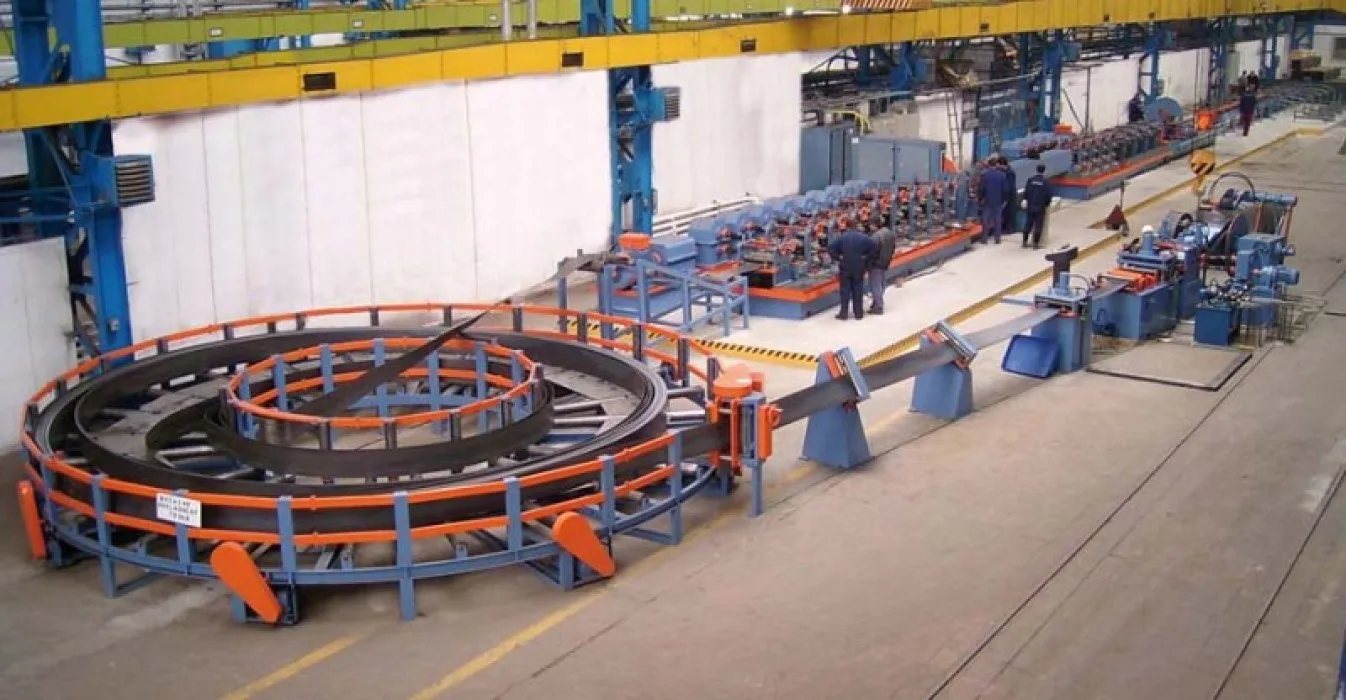
Speichert Band, damit die Anlage während des Verschweißens der Bandenden nicht stoppt. Der Spiralbandspeicher ermöglicht einen kontinuierlichen Betrieb der Rohr- und Profilanlage.
05 / 11
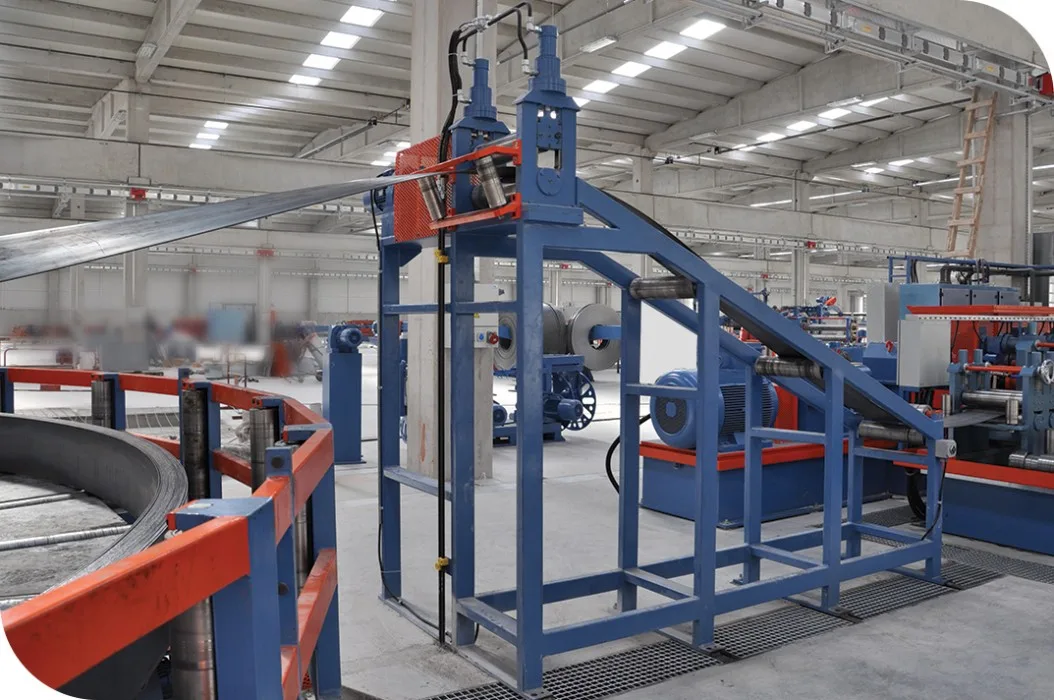
Formeinlauf
Richtet das Band aus dem Spiralbandspeicher aus und führt es kontrolliert den Formgerüsten der Anlage zu.
06 / 11
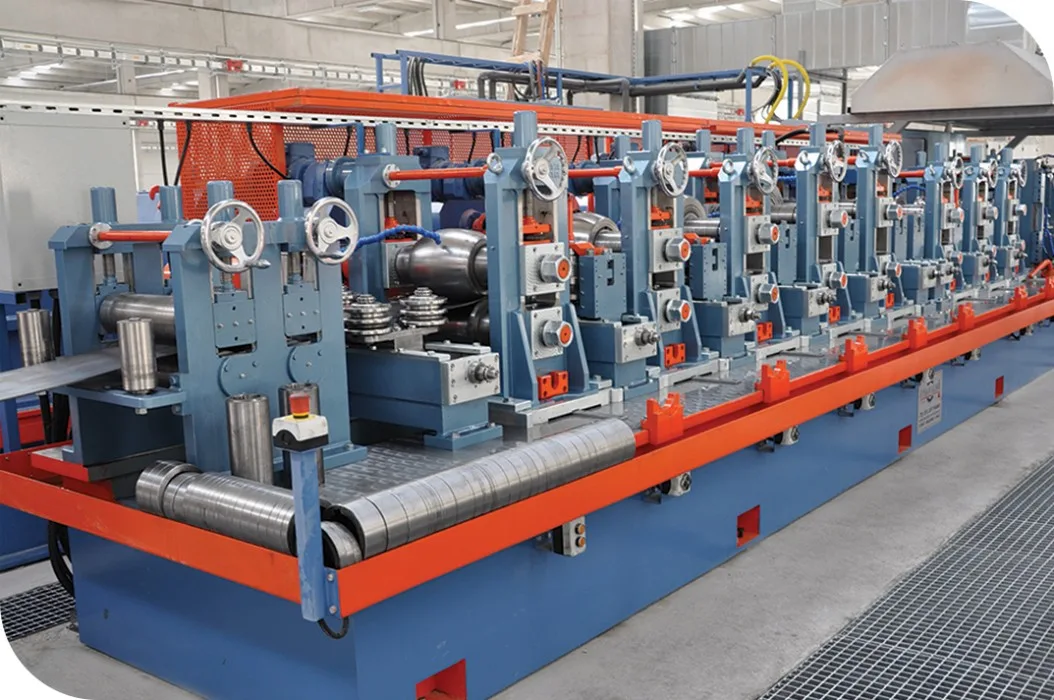
Formteil
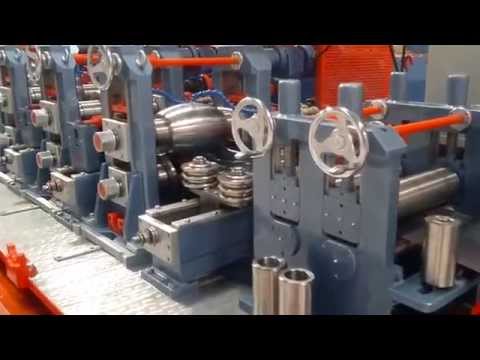
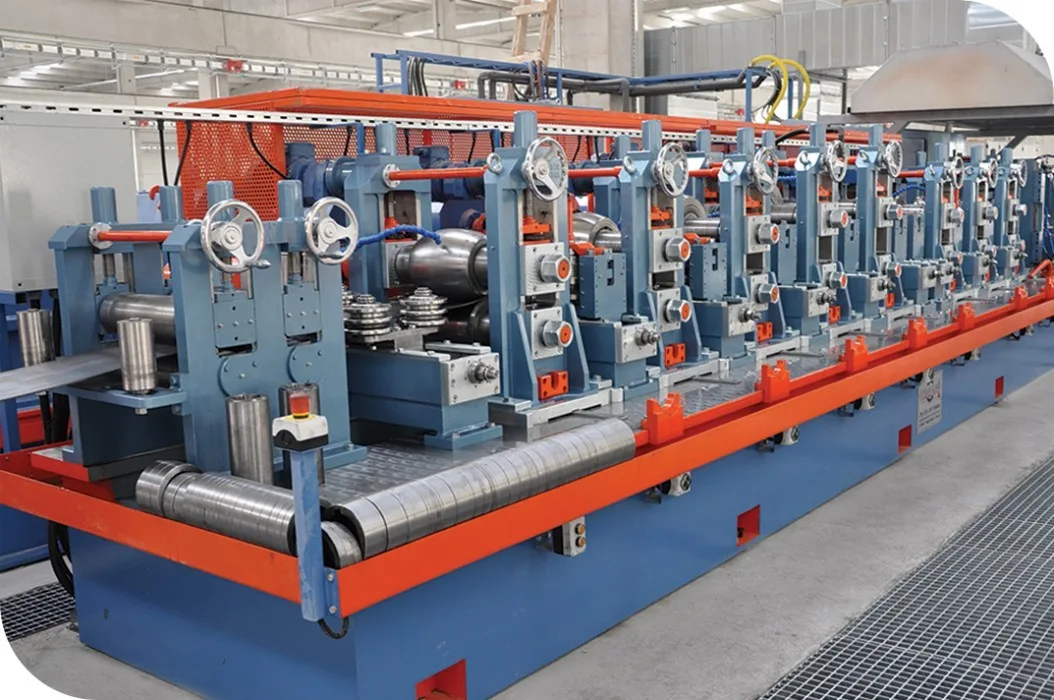
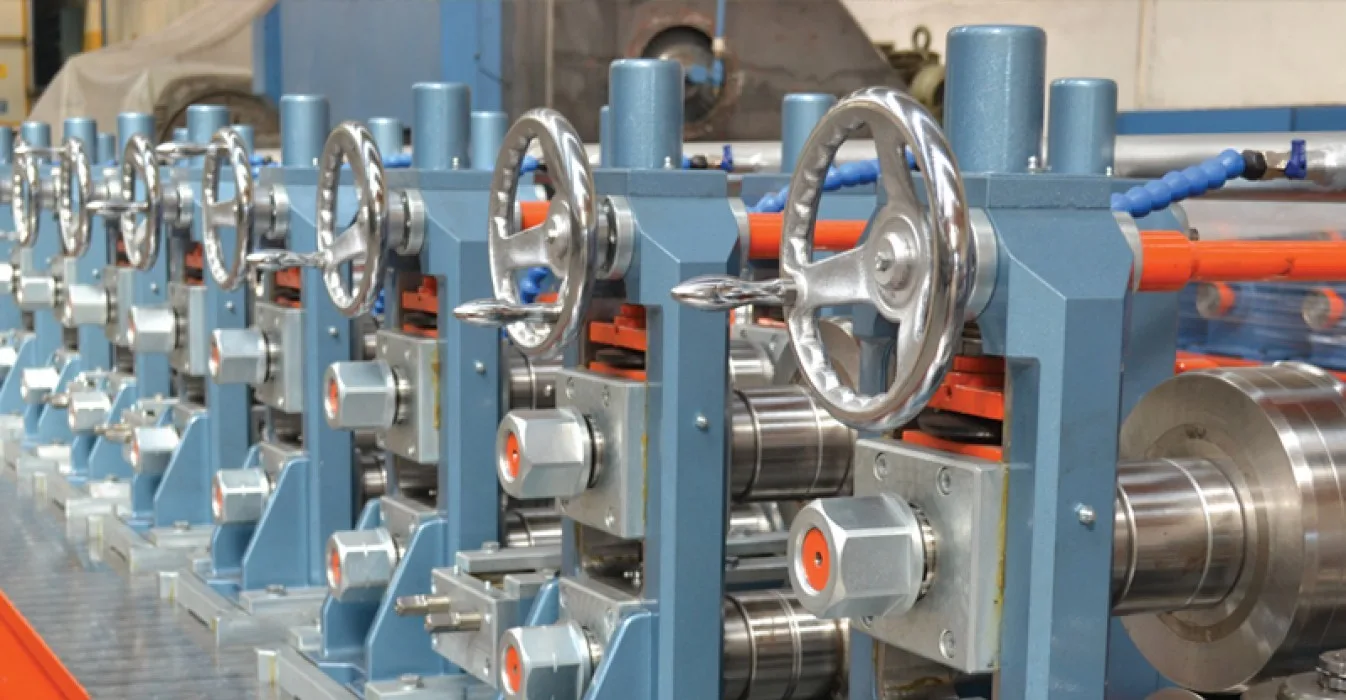
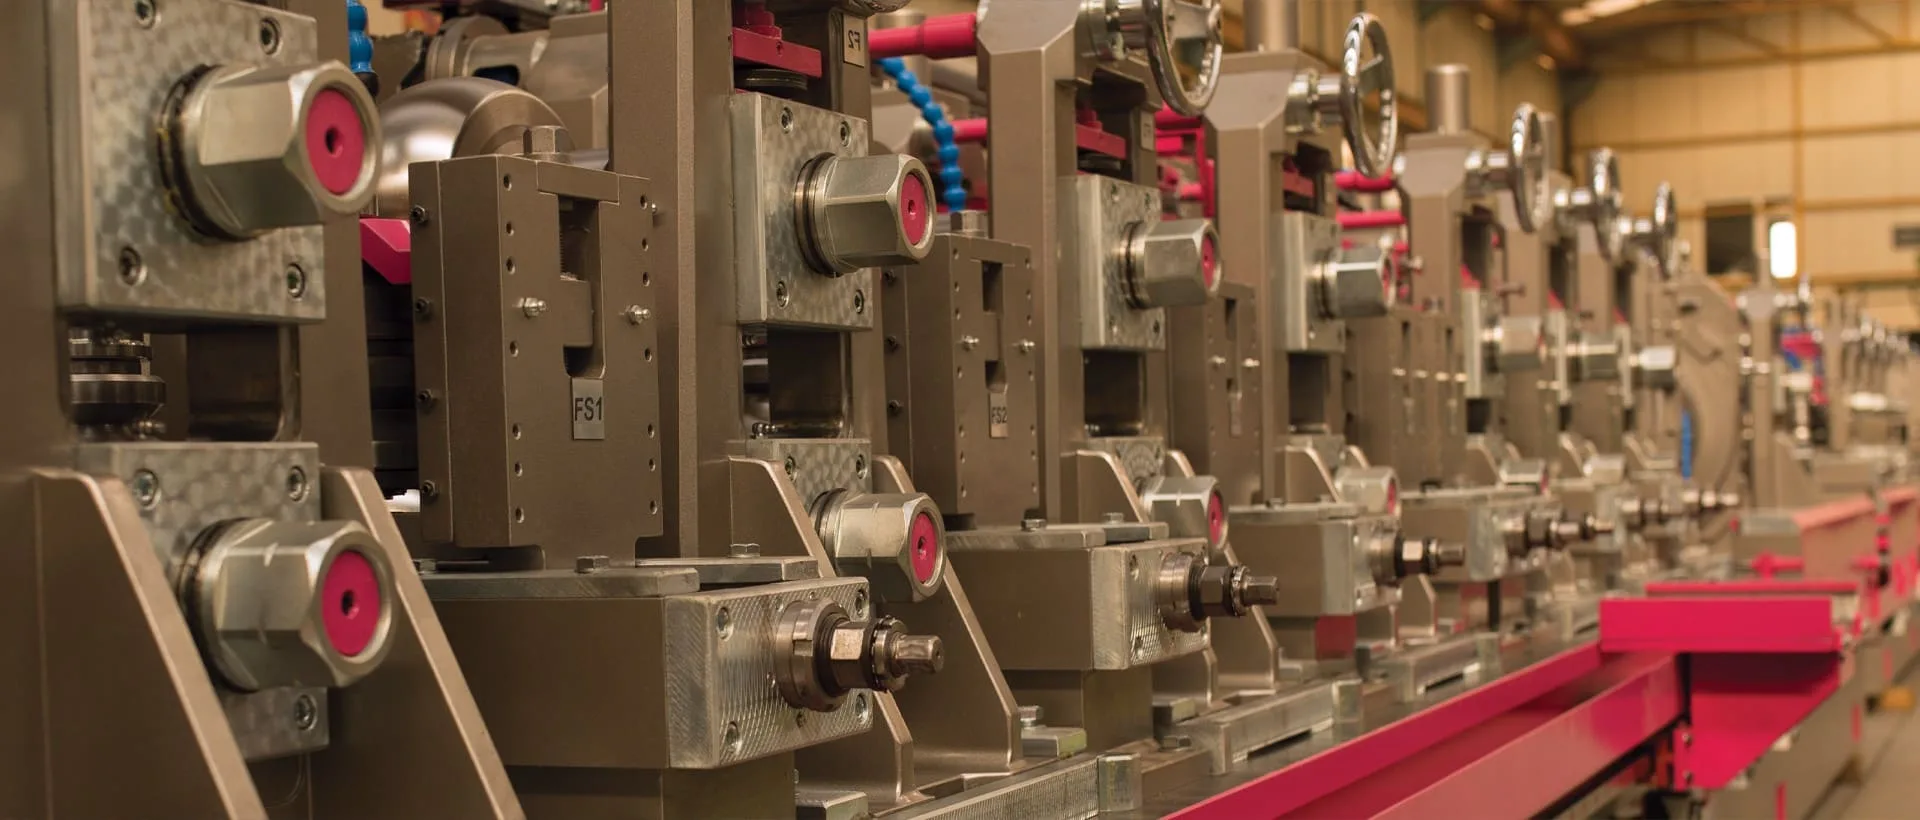
Hier erhält das Band seine erste Rohrform. Die Baugruppe besteht aus 7 vertikalen und 7 seitlichen Gerüsten, Getrieben, dem Hauptantriebsmotor und Gelenkwellen.
07 / 11
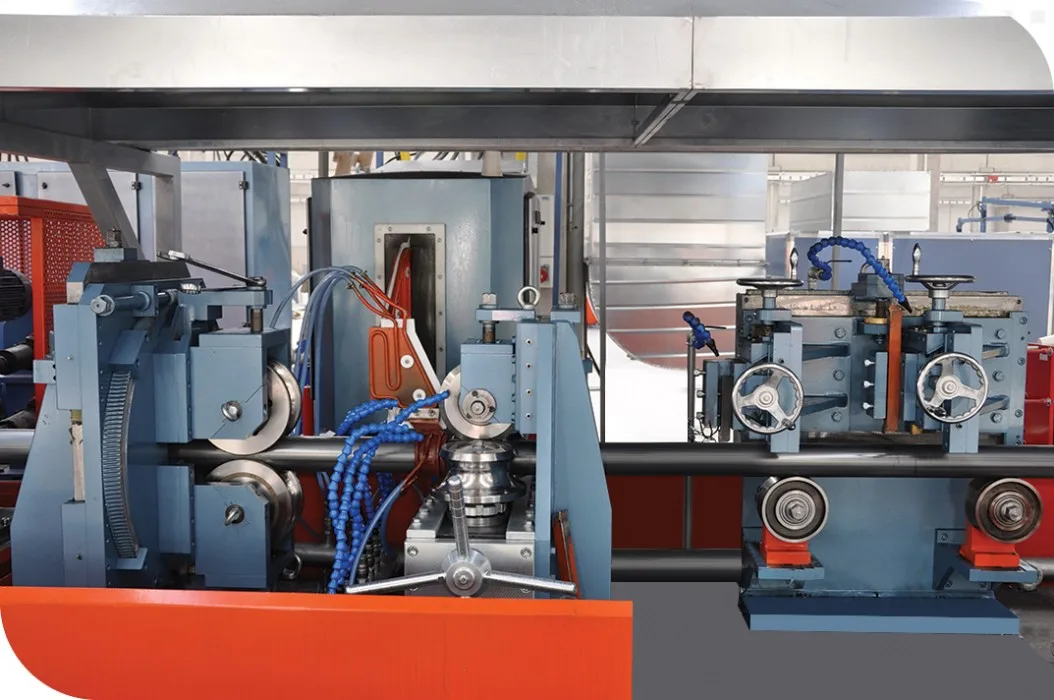
Schweiß- und Entgratungsteil
Die Bandkanten aus den Führungsrollen werden vom HF-Schweißgenerator erwärmt und von Drei-Rollen-Stauchgerüsten zusammengepresst. Unmittelbar nach dem Schweißen wird im selben Abschnitt der Außengrat entfernt.
08 / 11
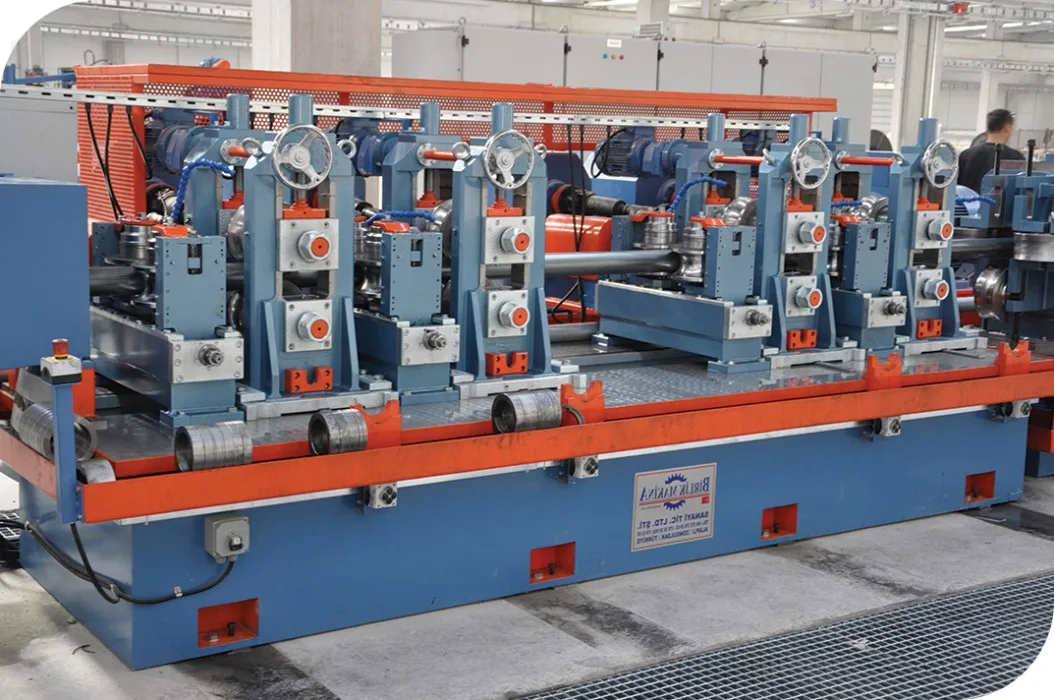
Kalibrierteil
Hier wird das Rohr auf seinen Enddurchmesser gebracht. Die Baugruppe besteht aus 4 vertikalen und 4 seitlichen Gerüsten, Getrieben, dem Hauptantriebsmotor und Gelenkwellen.
09 / 11
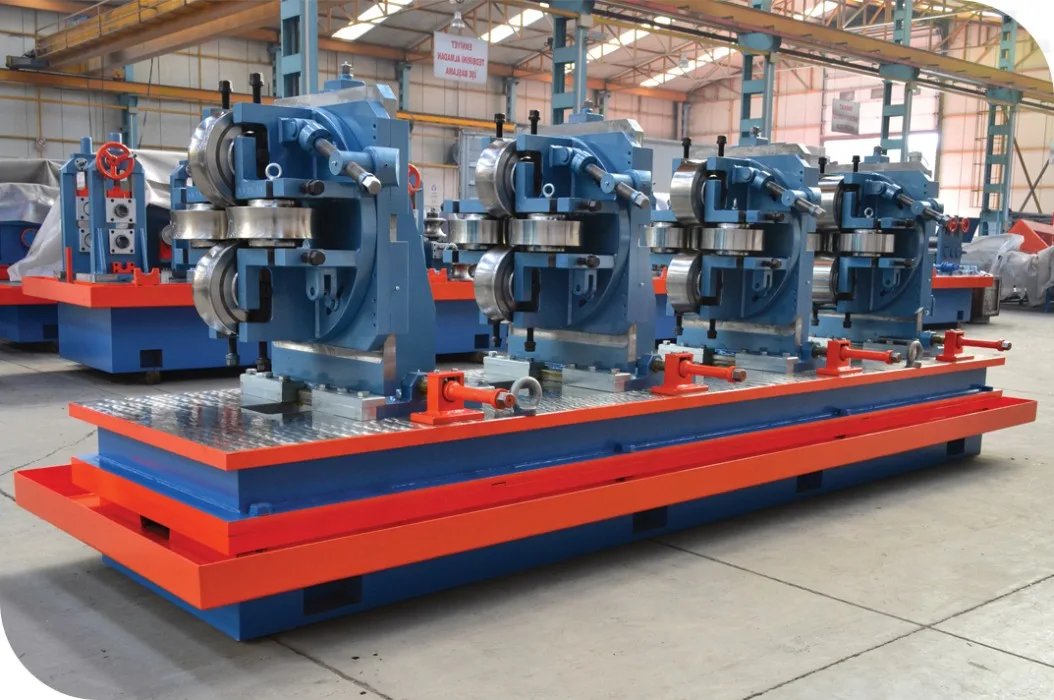
Türkenkopf
Das Rohr mit fertigem Durchmesser wird hier über Rollen zum Quadrat- oder Rechteckprofil umgeformt. Zugleich wird die Geradheit von Rohr bzw. Profil korrigiert.
10 / 11
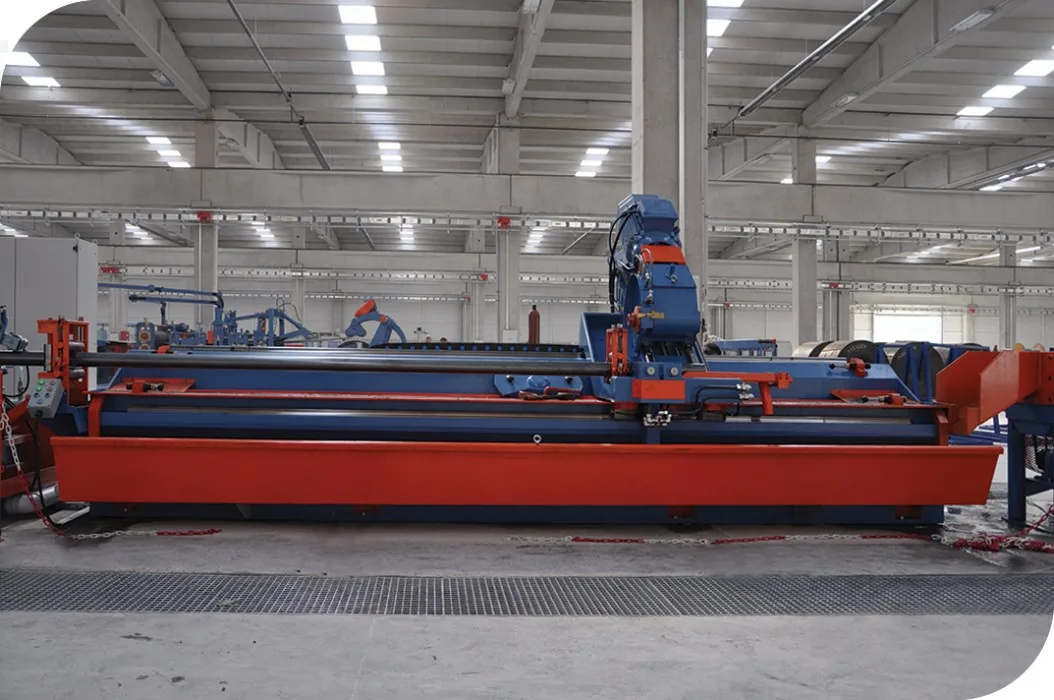
Fliegende Kaltsäge
Trennt das fertige Rohr oder Profil ohne Anlagenstopp auf die gewünschte Länge. Die Säge fährt auf einer Linearführung am Maschinenrahmen und führt alle Funktionen automatisch und synchron mit der Rohranlage aus.
11 / 11
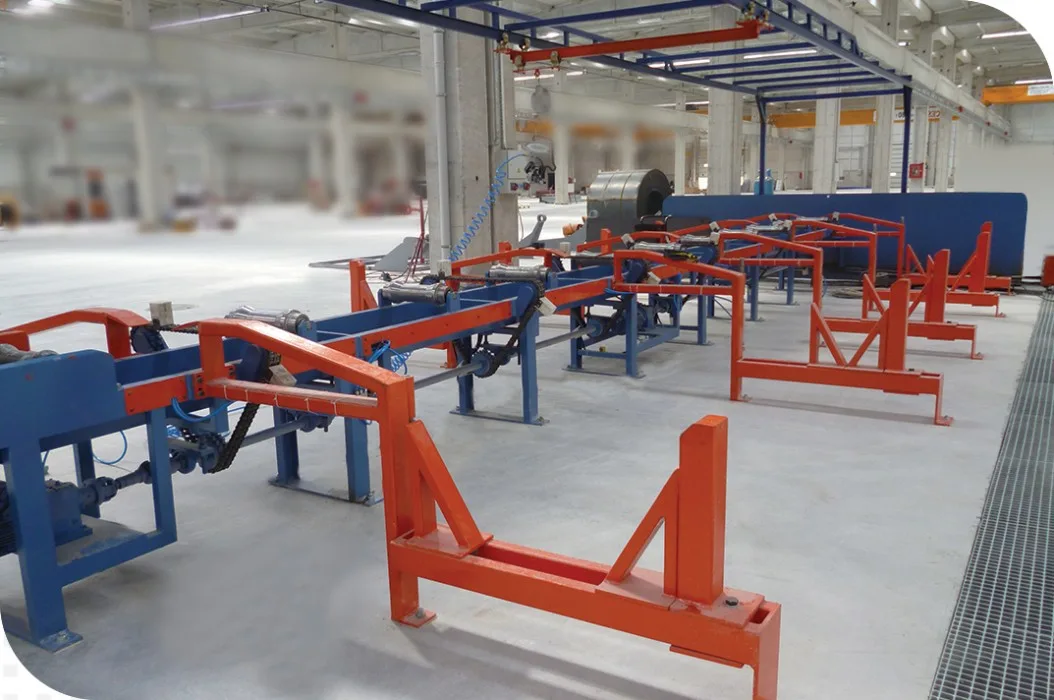
Rollgang und Verpackung
Die gesägten Rohre und Profile werden über den Rollgang zum Auswerfer befördert, der sie auf den Stapeltisch ablegt. Rohre lassen sich beidseitig zu Sechskantbunden, Profile zu Vierkantbunden verpacken.
ERW-Rohr- und Profilanlagen
Videos
Rohranlage BTM 240 (Ø21 – Ø63 mm)
Rohranlagen
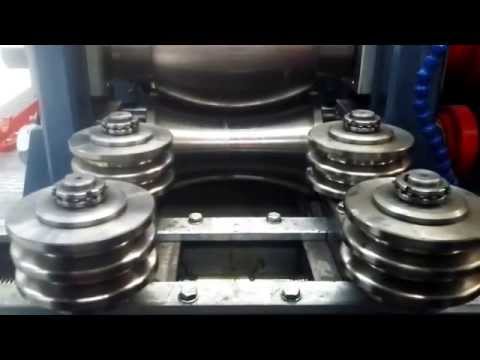
Automatische Walzenverstellung
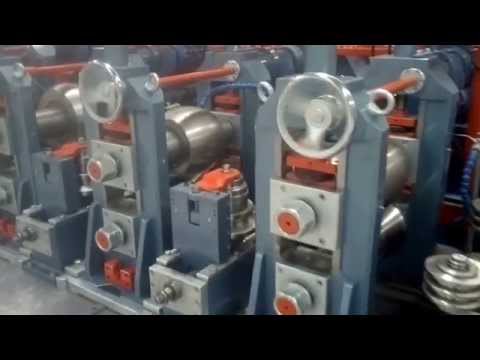
Automatische Walzenverstellung im Betrieb
Das Video wird erst beim Abspielen von YouTube geladen.
ERW-Rohr- und Profilanlagen
Galerie
ERW-Rohr- und Profilanlagen
Häufig gestellte Fragen
Nennen Sie uns Material, Produktabmessungen und Zielkapazität – unsere Ingenieure erstellen Ihnen ein maßgeschneidertes technisches Angebot.
Welche Rohr- und Profilabmessungen kann ich produzieren?
Die Standard-BTM-Serie deckt Rohre von Ø10 – Ø406 mm sowie Quadrat- und Rechteckprofile von 10×10 – 300×300 mm bei Wanddicken von 0,50 – 12,70 mm ab. Für Abmessungen außerhalb dieses Bereichs legen wir die Anlage nach Ihren Anforderungen aus.
Wird die Anlage schlüsselfertig geliefert?
Ja. Konstruktion, Fertigung, Montage, Inbetriebnahme und Bedienerschulung übernehmen unsere eigenen Teams. Ein kompletter Walzensatz und Ersatzteile sind im Lieferumfang enthalten.
Unter welchen Bedingungen gelten die Geschwindigkeiten in der Tabelle?
Die Geschwindigkeiten gelten für S245 (St37) bei 6 m Produktlänge. Die tatsächliche Geschwindigkeit hängt von Werkstoffgüte, Wanddicke und Schnittlänge ab.
Welche Garantie und welchen After-Sales-Service bieten Sie?
Wir gewähren 1 Jahr Vollgarantie auf Mechanik und Automatisierung und liefern Ersatzteile und technischen Service an Kunden in aller Welt.
Produktionsanlagen
Weitere Anlagen
02
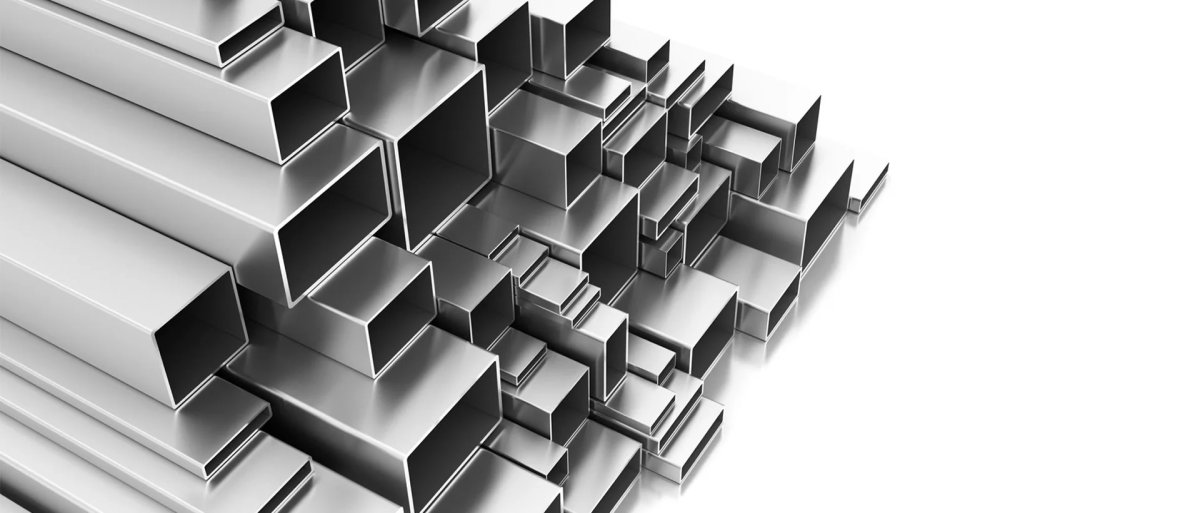
Direktformanlagen
Direktformanlagen für Quadrat- und Rechteckprofile von 20×20 – 120×120 mm ohne Walzenwechsel – die Abmessung wird am Computer eingestellt.
- Profilabmessung
- 20×20 – 120×120 mm
- Wanddicke
- 1,10 – 6,00 mm
- Geschwindigkeit
- bis 130 m/min
03
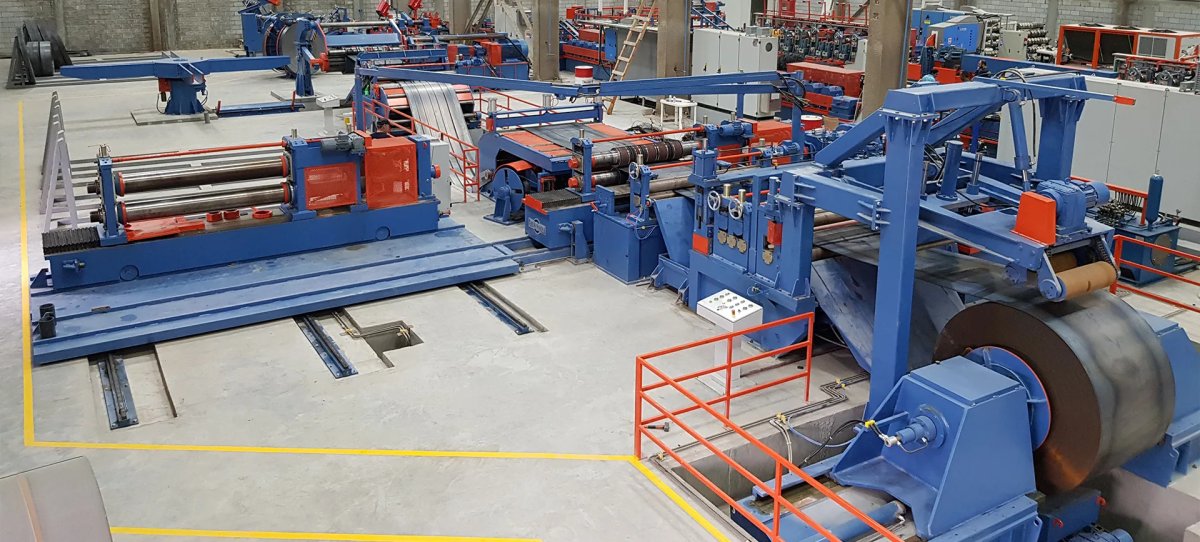
Längsteilanlagen
Längsteilanlagen mit optionalem Doppelschneidkopf, die Coils von 0,50 – 12,00 mm Dicke und bis 2000 mm Breite in Spaltbänder der gewünschten Breite teilen.
- Blechdicke
- 0,50 – 12,00 mm
- Coilbreite
- bis 2000 mm
- Coilgewicht
- bis 30 t
04
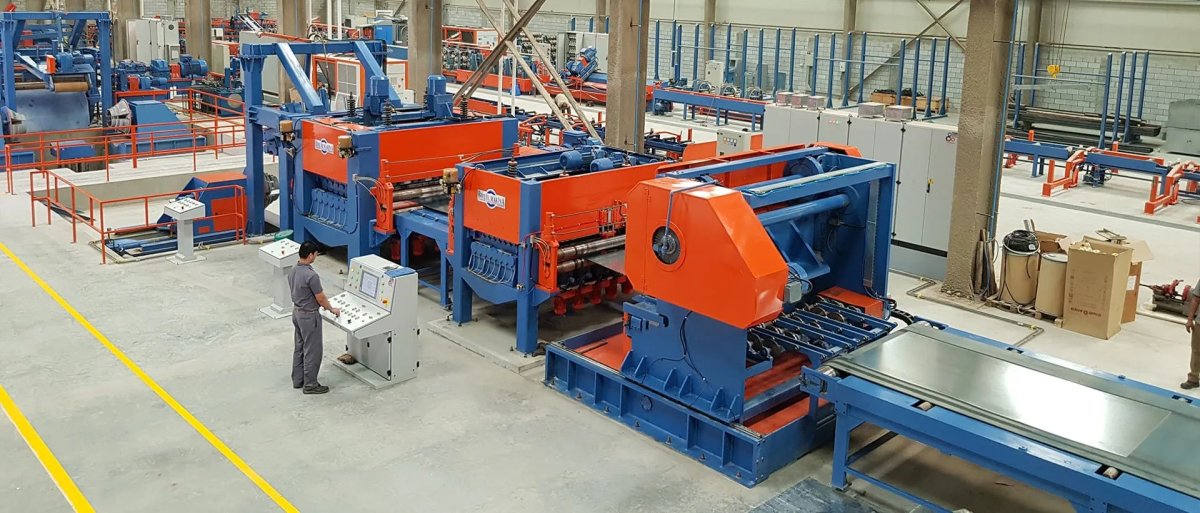
Querteilanlagen
Querteilanlagen, die Coils von 0,50 – 16,00 mm richten, ohne Anlagenstopp auf die gewünschte Länge schneiden und die Tafeln automatisch stapeln.
- Blechdicke
- 0,50 – 16,00 mm
- Coilbreite
- bis 2000 mm
- Coilgewicht
- bis 30 t