Линии продольной резки рулонов
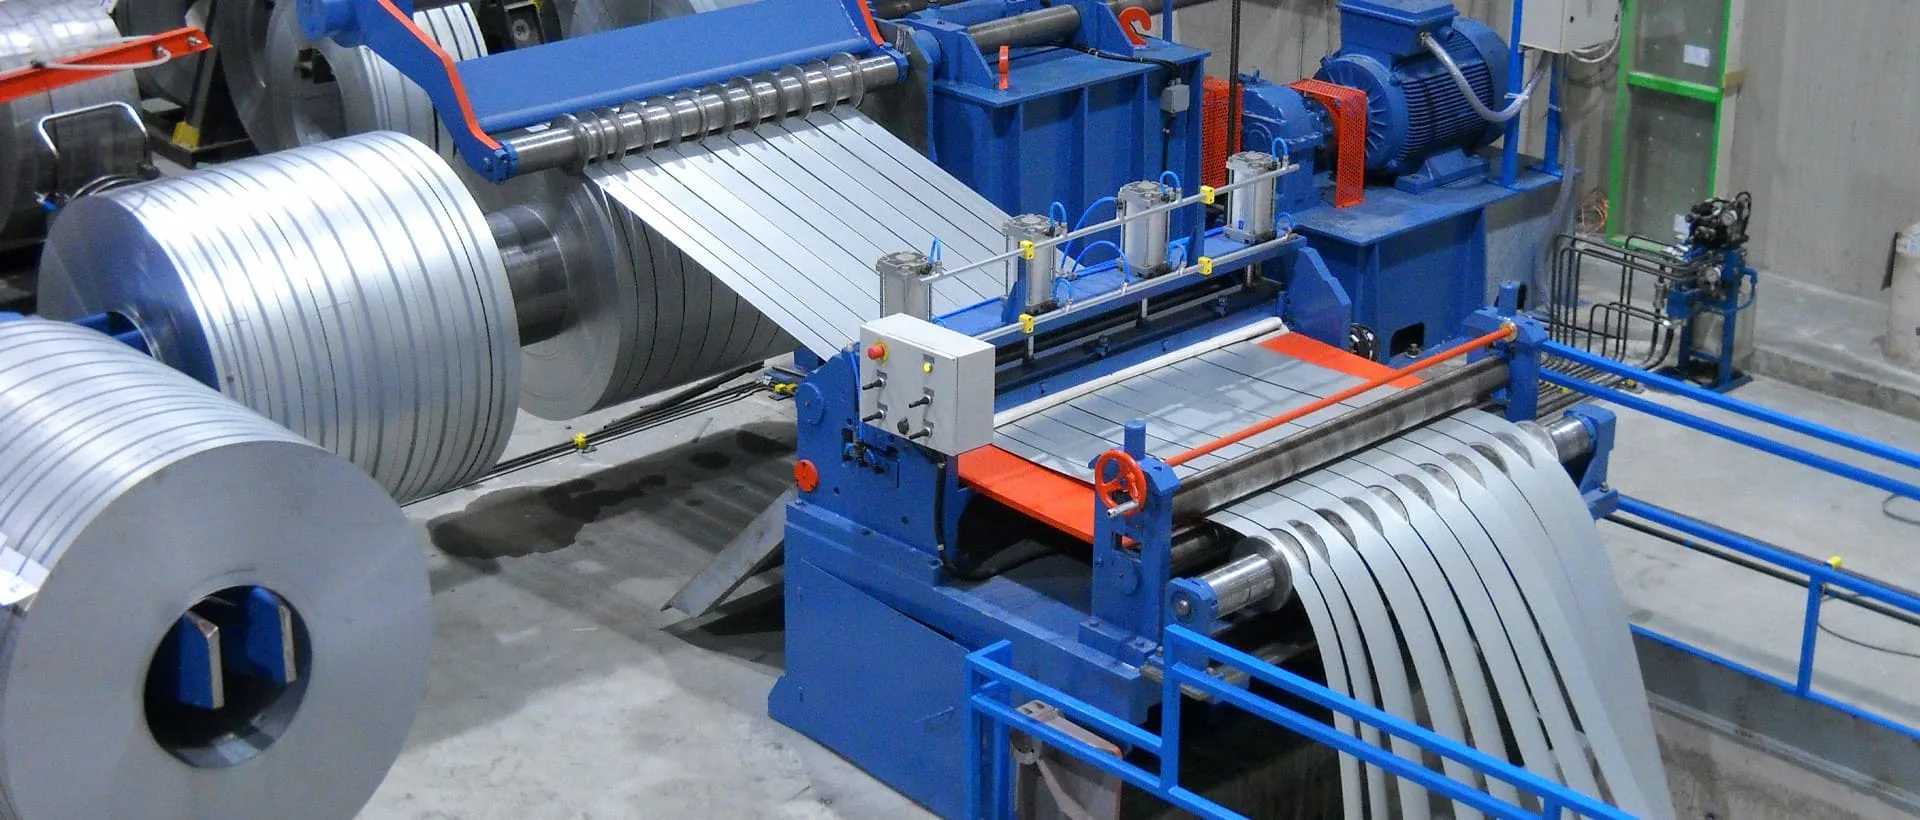
Линии продольной резки (опционально — со второй ножевой головкой) для роспуска рулонов толщиной 0,50 – 12,00 мм и шириной до 2000 мм на ленты нужной ширины.
- Толщина листа
- 0,50 – 12,00 мм
- Ширина рулона
- до 2000 мм
- Масса рулона
- до 30 т
- Скорость линии
- до 220 м/мин
Обзор
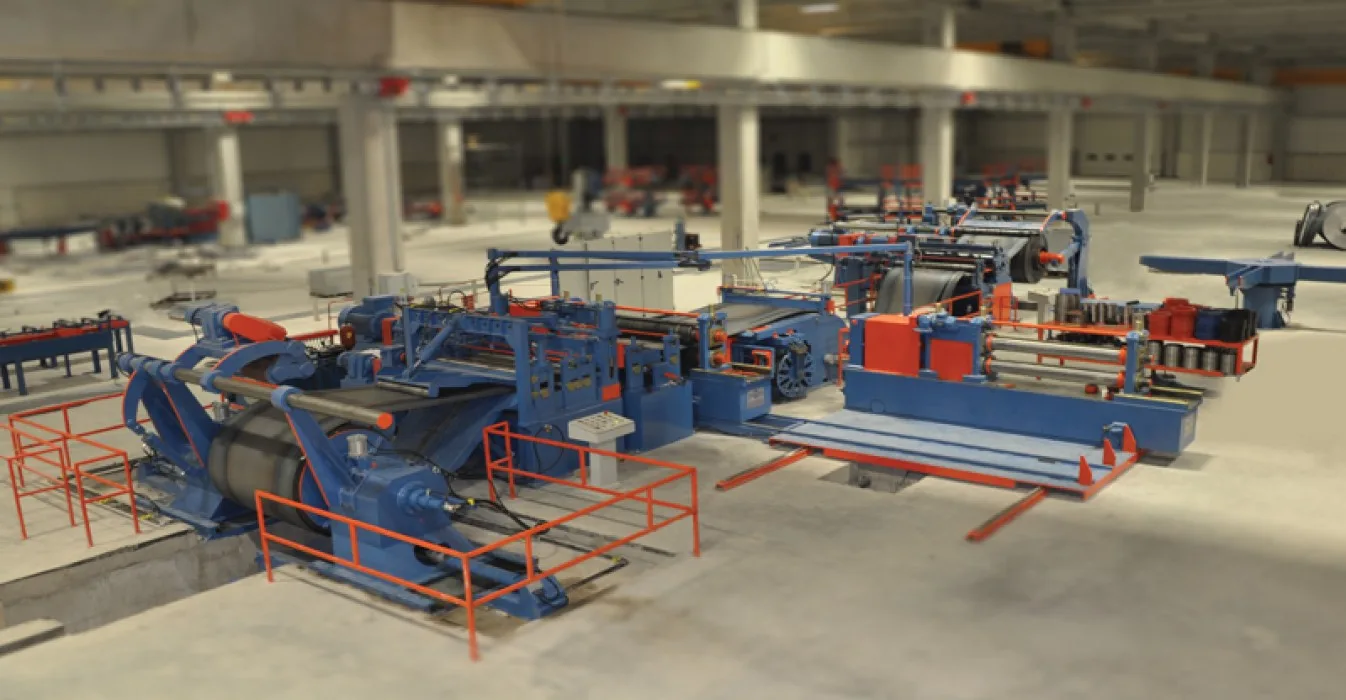
Birlik Makina проектирует и изготавливает под ключ линии продольной резки рулонов толщиной от 0,50 до 12,00 мм. Наши линии быстро и точно обеспечивают штрипсом производителей труб и профилей, металлосервисные центры и предприятия, перерабатывающие листовой металл.
Опциональная вторая ножевая головка, автоматический кантователь рулонов и быстрая смена ножей сокращают простои и повышают производительность. Ниже приведены стандартные модели — линию под Ваши задачи мы спроектируем вместе с Вами.
Ключевые особенности
- Опциональная вторая (сдвоенная) ножевая головка
- Автоматическая система кантования рулонов
- Быстрая смена ножей
- Высокая производительность
- 7-валковая правильная машина и устройство контроля кромки
- Два независимых намотчика кромки
- Петлевая яма и разделительные диски для плотной и ровной намотки
- Монтаж, обучение, испытания и полная гарантия 1 год
Технические характеристики линий продольной резки
Прокрутите таблицу вбок, чтобы увидеть её полностью| Модель | Толщина листа (мм) | Ширина рулона (мм) | Внутренний диаметр рулона (мм) | Наружный диаметр рулона, макс. (мм) | Масса рулона, макс. (т) | Внутренний диаметр рулона ленты (мм) | Макс. скорость (м/мин) |
|---|---|---|---|---|---|---|---|
| BSL 2,00 | 0,50 – 2,00 | 500 – 1600 | 508 – 610 | 1600 | 16 | 508 | 220 |
| BSL 3,00 | 0,80 – 3,00 | 500 – 1600 | 508 – 610 | 1800 | 18 | 508 | 180 |
| BSL 4,00 | 1,00 – 4,00 | 700 – 1600 | 508 – 800 | 2000 | 20 | 508 | 150 |
| BSL 6,00 | 1,50 – 6,00 | 800 – 1600 | 508 – 900 | 2200 | 25 | 508 | 120 |
| BSL 8,00 | 2,00 – 8,00 | 800 – 2000 | 610 – 900 | 2200 | 30 | 610 | 55 – 100 |
| BSL 10,00 | 3,00 – 10,00 | 900 – 2000 | 610 – 900 | 2200 | 30 | 610 | 50 – 90 |
| BSL 12,00 | 4,00 – 12,00 | 900 – 2000 | 610 – 900 | 2200 | 30 | 610 | 40 – 75 |
* Представлены стандартные модели; мы проектируем линии под требуемые толщину, ширину и производительность.
Схема компоновки линии
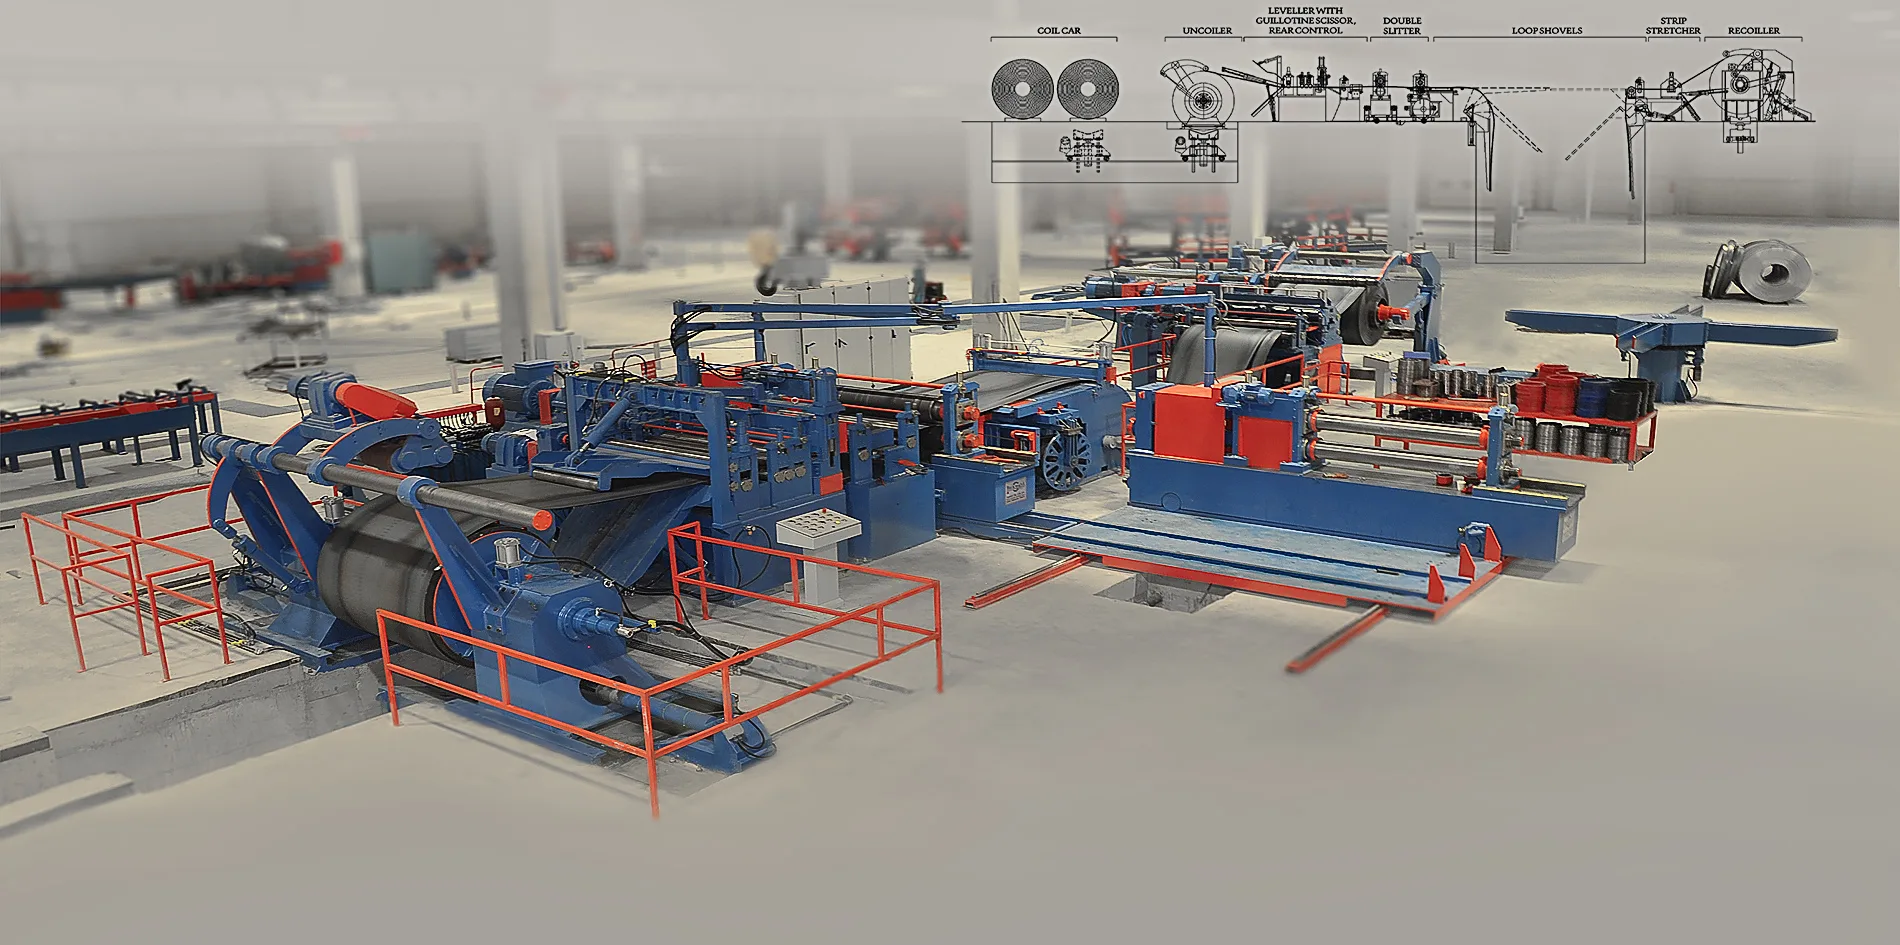
Линия от начала до конца
Перетаскивайте схему, увеличивайте её или нажмите на участок. Узлы с фотографиями открываются одним касанием.
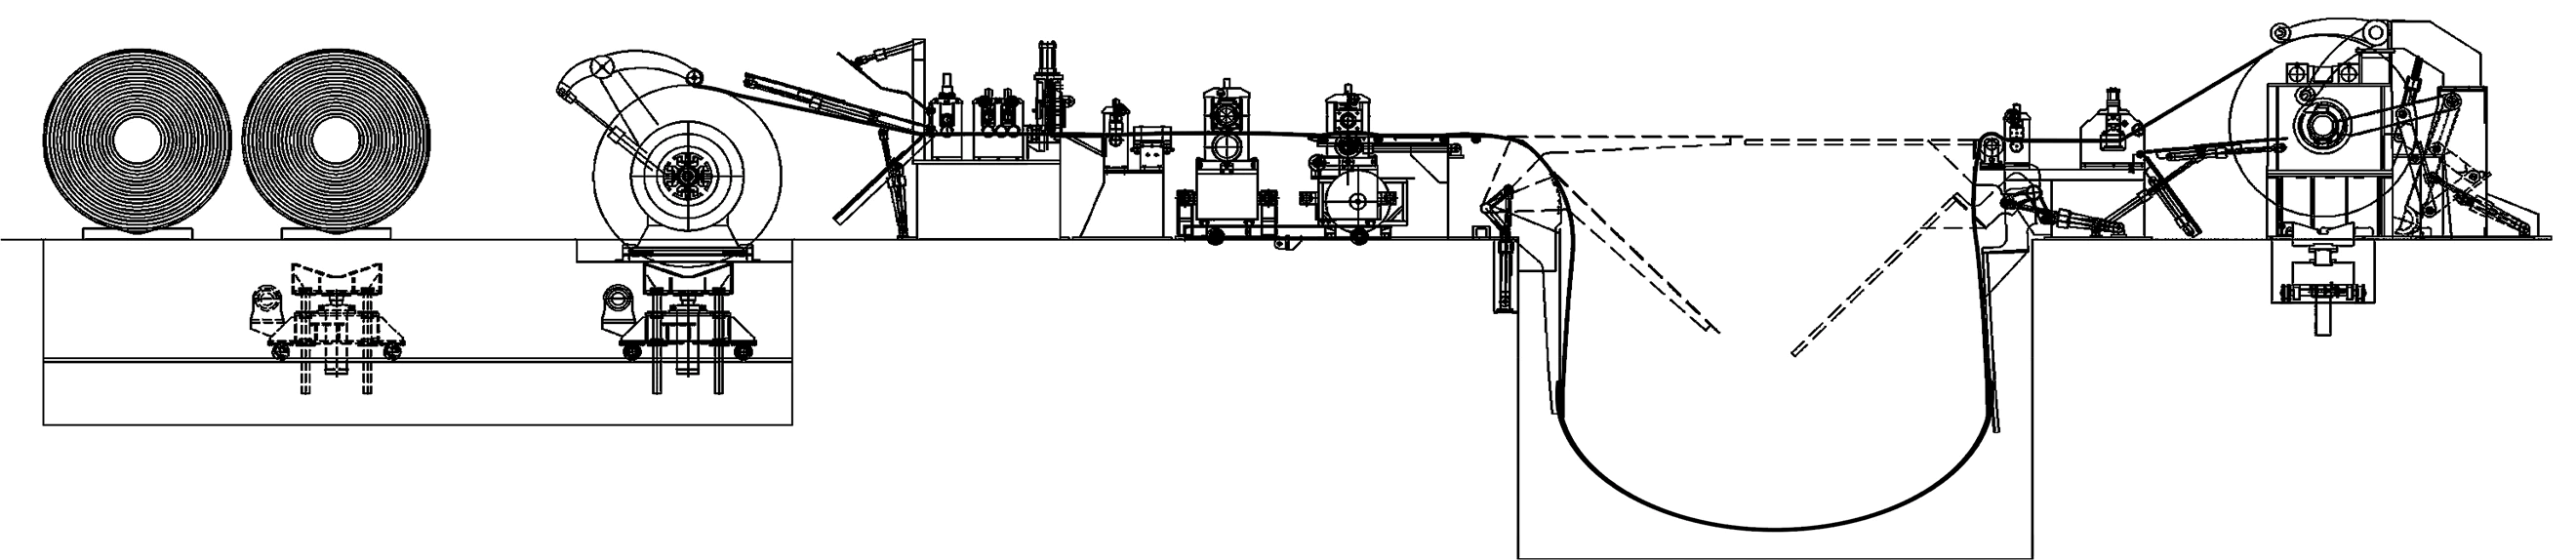
01
Тележка для рулонов
02
Разматыватель
03
Правильная машина, гильотина и контроль кромки
04
Двойные дисковые ножницы
05
Петлевая яма
06
Натяжное устройство
07
Моталка
Вся линия
Линии продольной резки рулонов
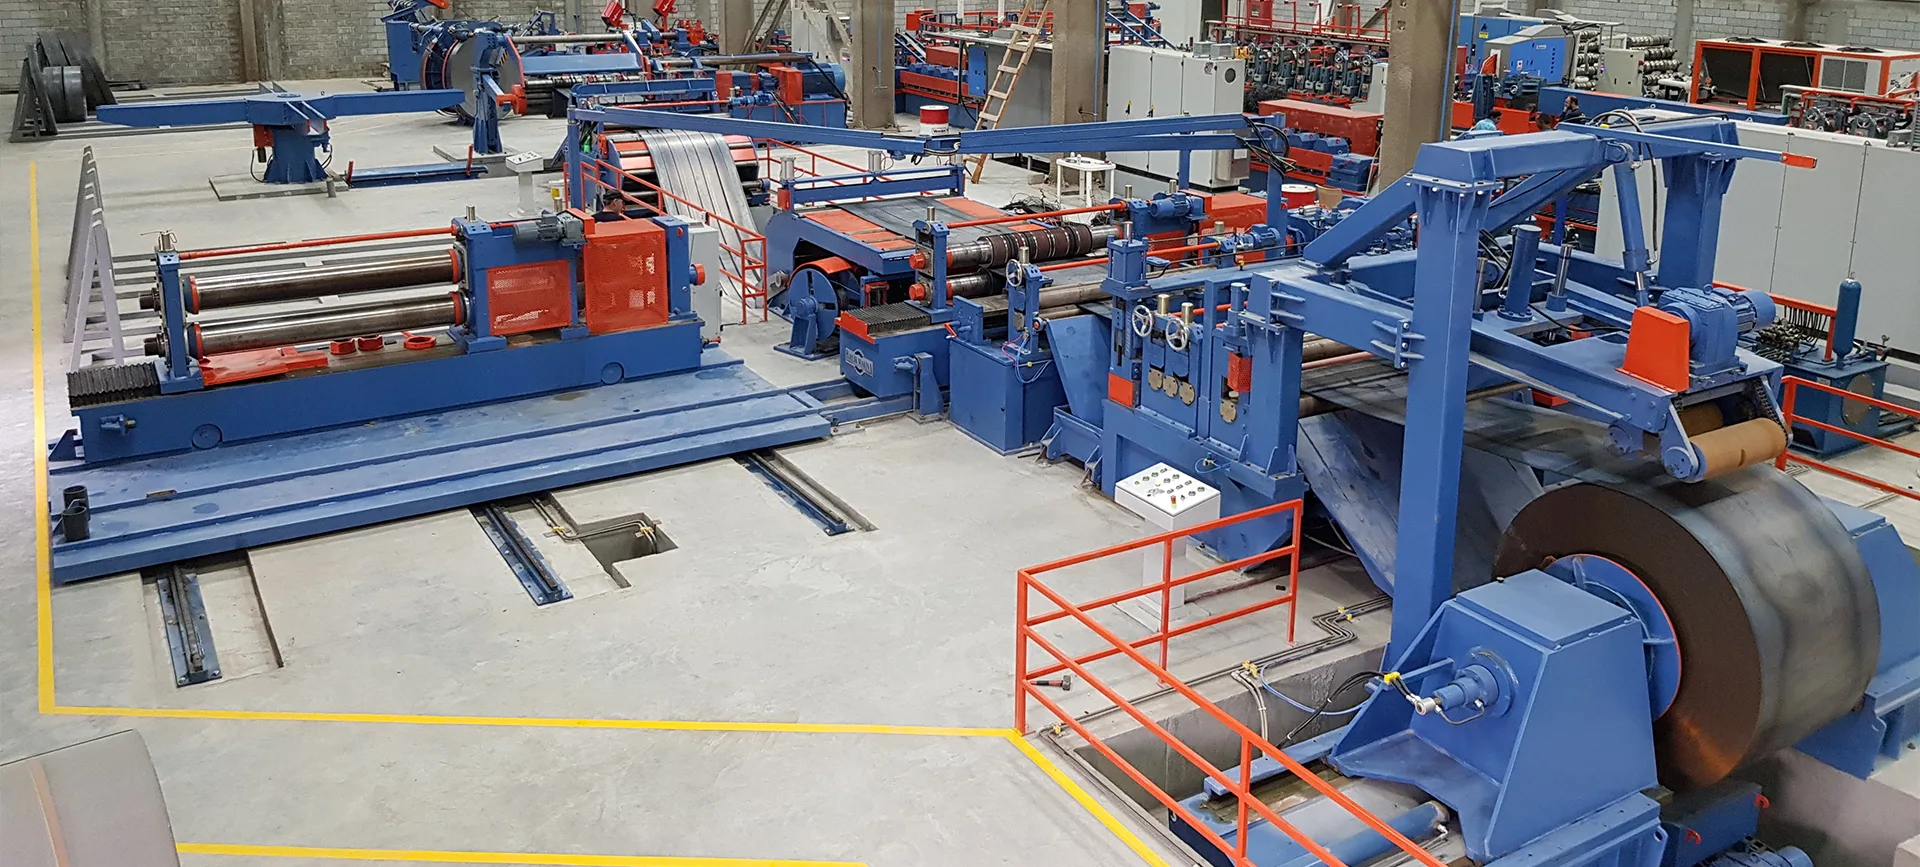
Наша линия продольной резки включает следующие узлы
- Тележка для рулонов
- Разматыватель
- 7-валковая правильная машина
- Гидравлические ножницы
- Дисковые ножницы
- Намотчик кромки
- Входной стол
- Петлевой стол
- Натяжное устройство
- Моталка
- Привод правильной машины
- Гидростанция
- Привод дисковых ножниц
- Шкаф автоматики
- Пульт управления
- Сепаратор
- Привод моталки
- Устройство передачи лент
- Тележка для съёма рулонов
- Монтаж
- Запасные части
- Обучение и приёмочные испытания
- Полная гарантия 1 год
Линии продольной резки рулонов
Узлы линии
Нажмите на карточку, чтобы узнать подробнее о каждом узле.
01 / 09
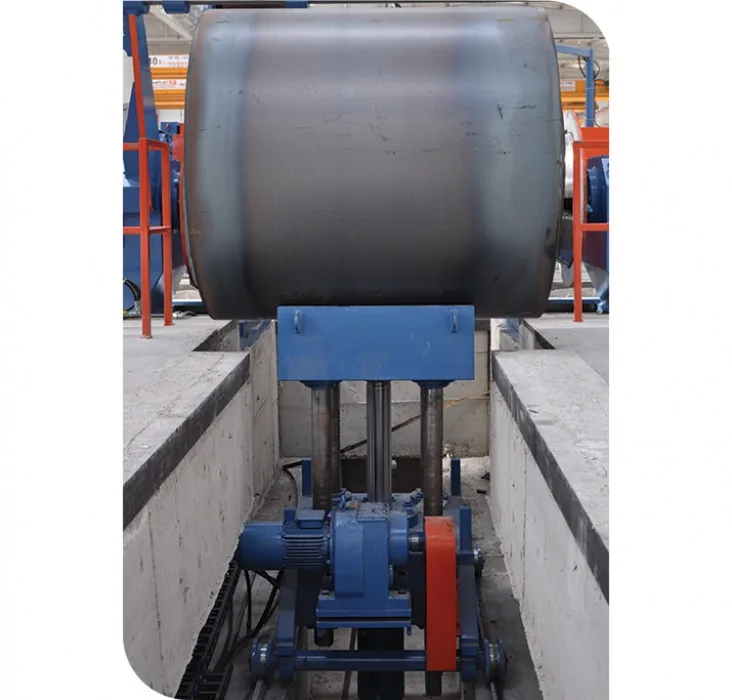
Тележка для рулонов
Узел, с которого начинается подача рулона в линию продольной резки. Рулон, уложенный на тележку, с её помощью устанавливается на разматыватель.
02 / 09
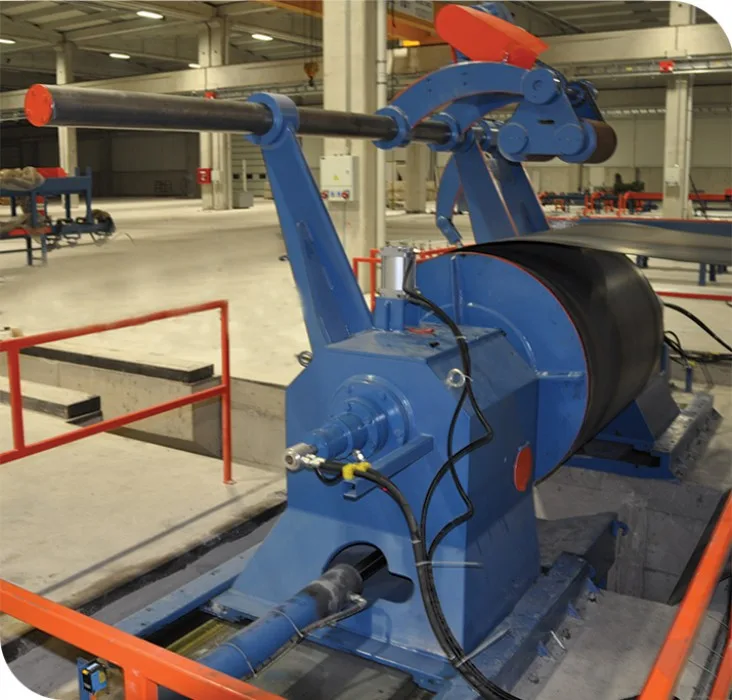
Разматыватель
Обеспечивает непрерывную подачу рулона к дисковым ножницам. Зажимные головки, перемещаемые двумя встречными цилиндрами, фиксируют рулон, а прижимной ролик направляет полосу на следующий участок.
03 / 09
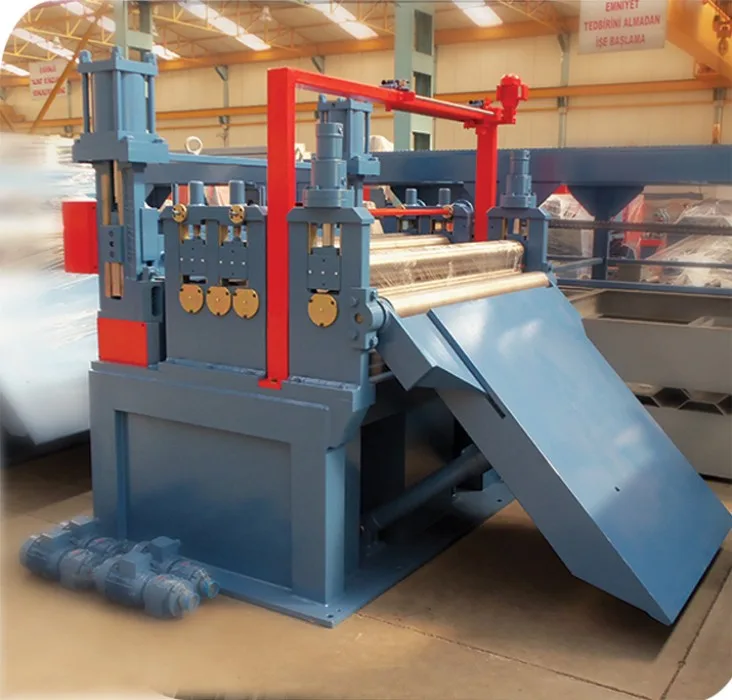
Правильная машина и устройство контроля кромки
Выправляет деформированные участки полосы, поступающей с разматывателя, и подготавливает её к резке. Машина имеет 7 правильных валков, первая пара которых работает как тянущие ролики. Вертикальное перемещение верхнего вала — гидравлическое, вращение — от мотор-редуктора.
04 / 09
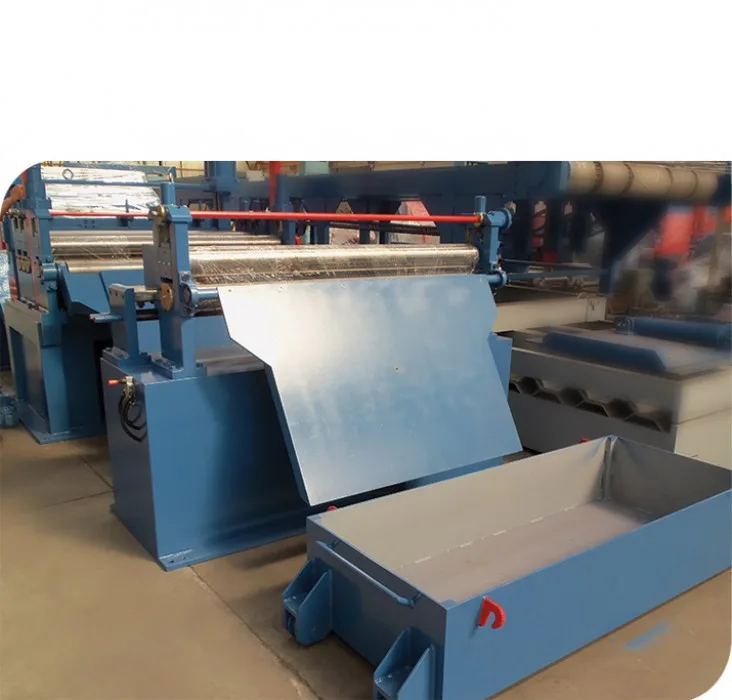
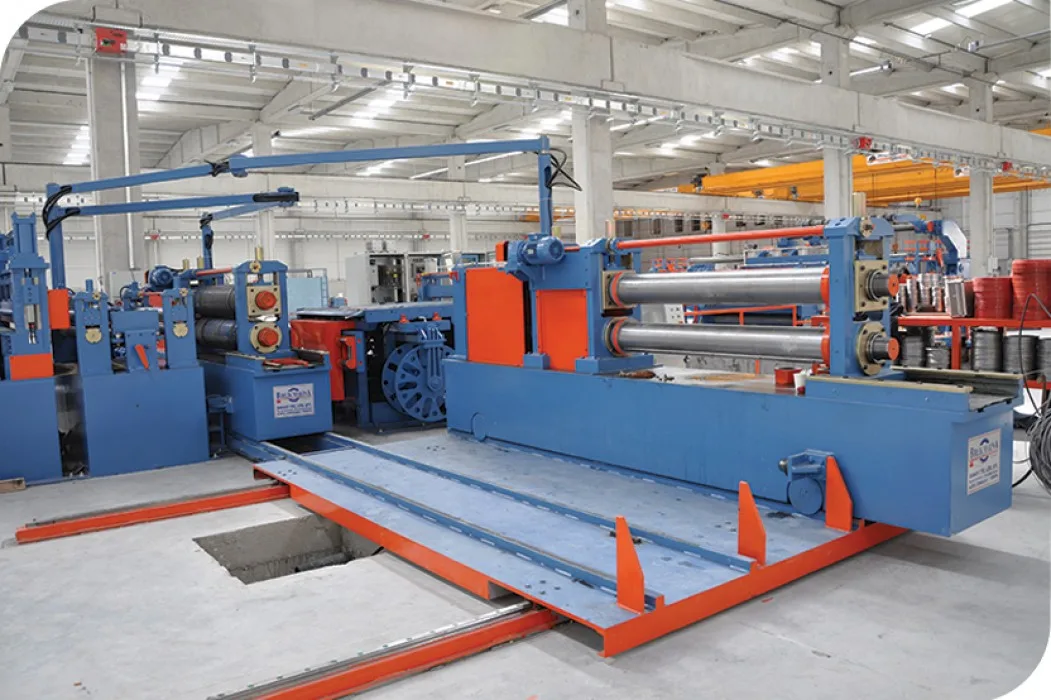
Гильотинные ножницы
Гидравлические гильотинные ножницы, встроенные в правильную машину, отрезают повреждённый передний конец рулона или режут полосу в любом нужном месте.
05 / 09
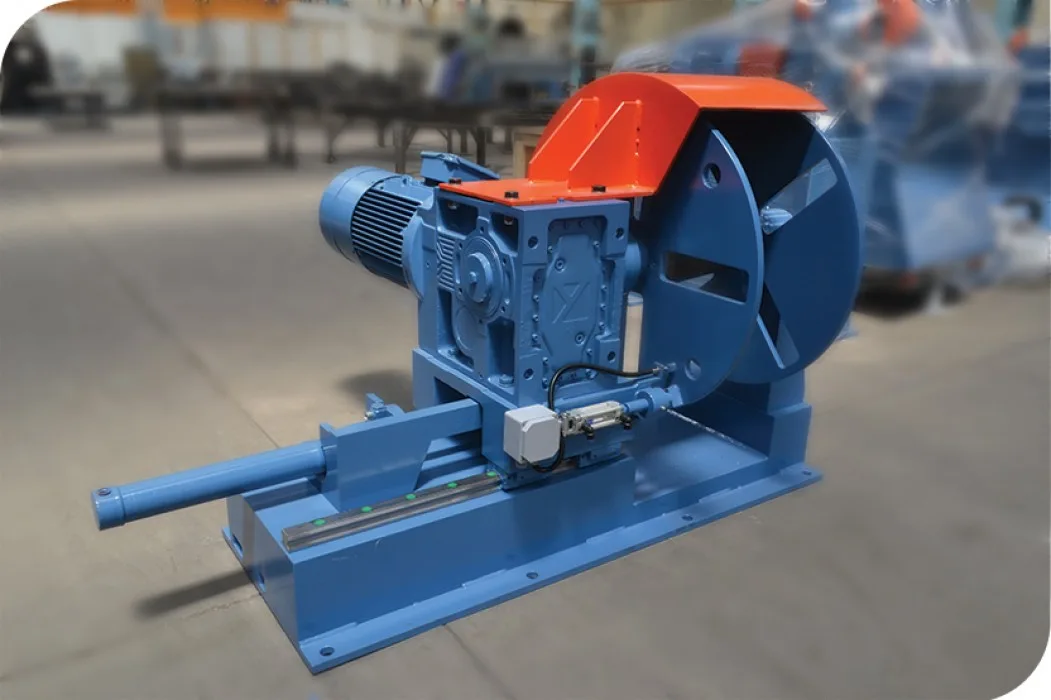
Дисковые ножницы
Дисковые ножи распускают рулон на ленты заданной ширины. Нижний вал неподвижен, верхний перемещается вертикально. Ножевые валы установлены в подшипниках на трёх стальных стойках; выносная опора отводится вперёд и назад для удобной установки ножей. Опциональная вторая (сдвоенная) ножевая головка позволяет готовить следующую расстановку ножей, не прерывая производство.
06 / 09
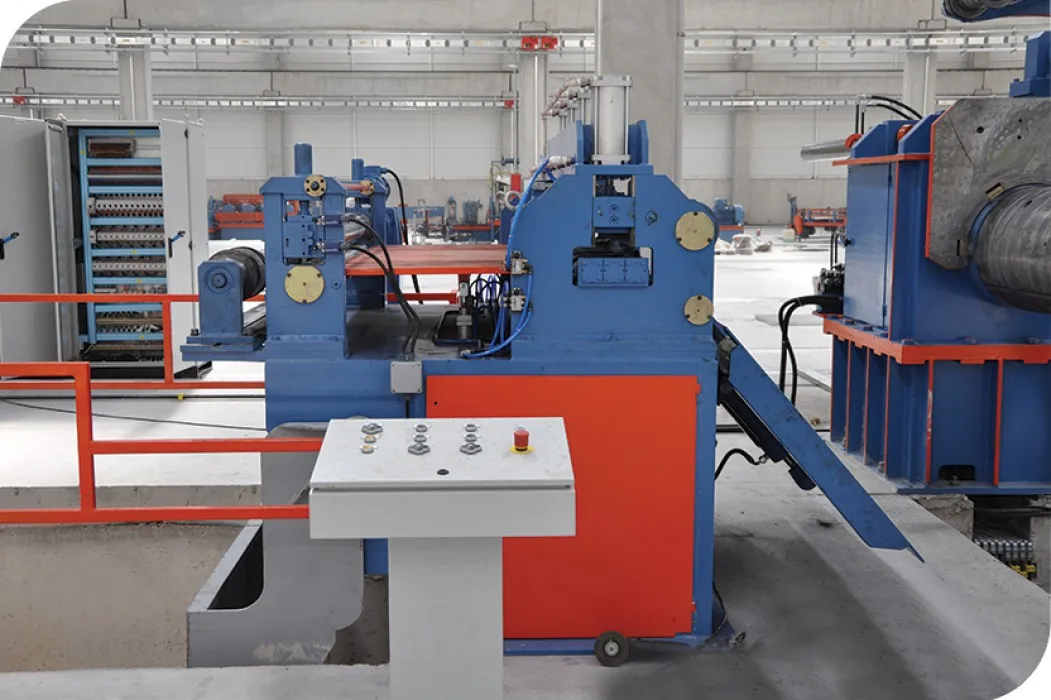
Намотчик кромки
Обрезь кромки с обеих сторон рулона наматывается двумя независимо работающими намотчиками, каждый из которых приводится от собственного мотор-редуктора.
07 / 09
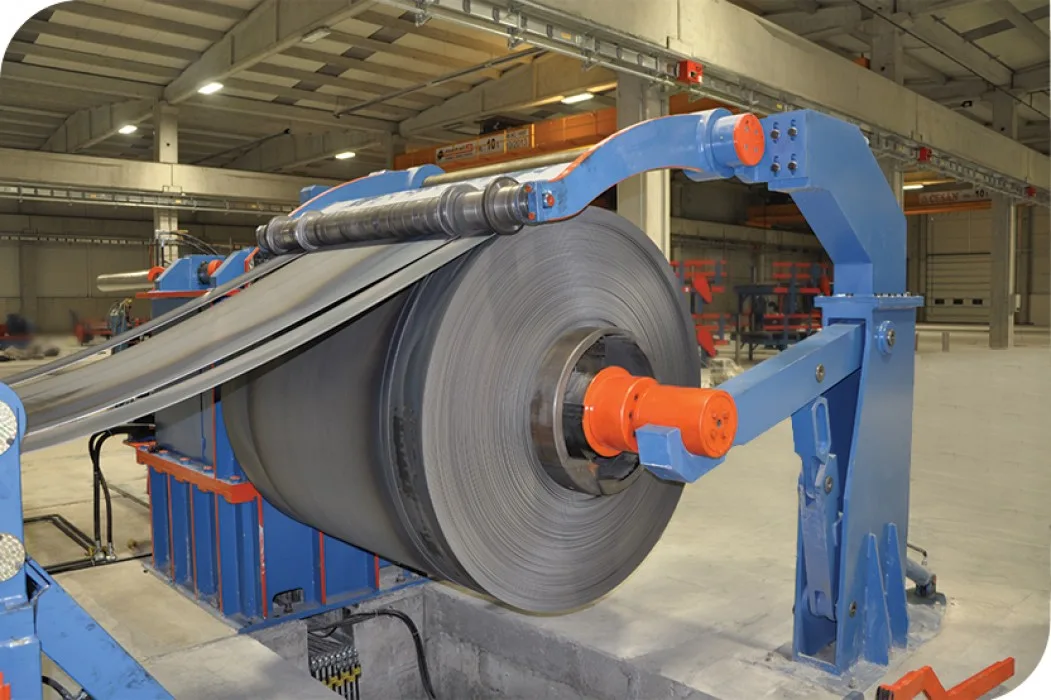
Натяжное устройство
Обеспечивает плотную и ровную намотку распущенных лент на моталку. Ленты, выходящие из петлевой ямы, поступают на моталку не перепутываясь: их разводят разделительные диски на холостом валу.
08 / 09
Моталка
Концы лент зажимаются барабаном с гидравлическим механизмом фиксации и наматываются; при зажиме диаметр барабана увеличивается. Разделительные диски на прижимной консоли не дают лентам перепутываться. После намотки гидравлический сталкиватель передаёт рулоны на поворотную крестовину.
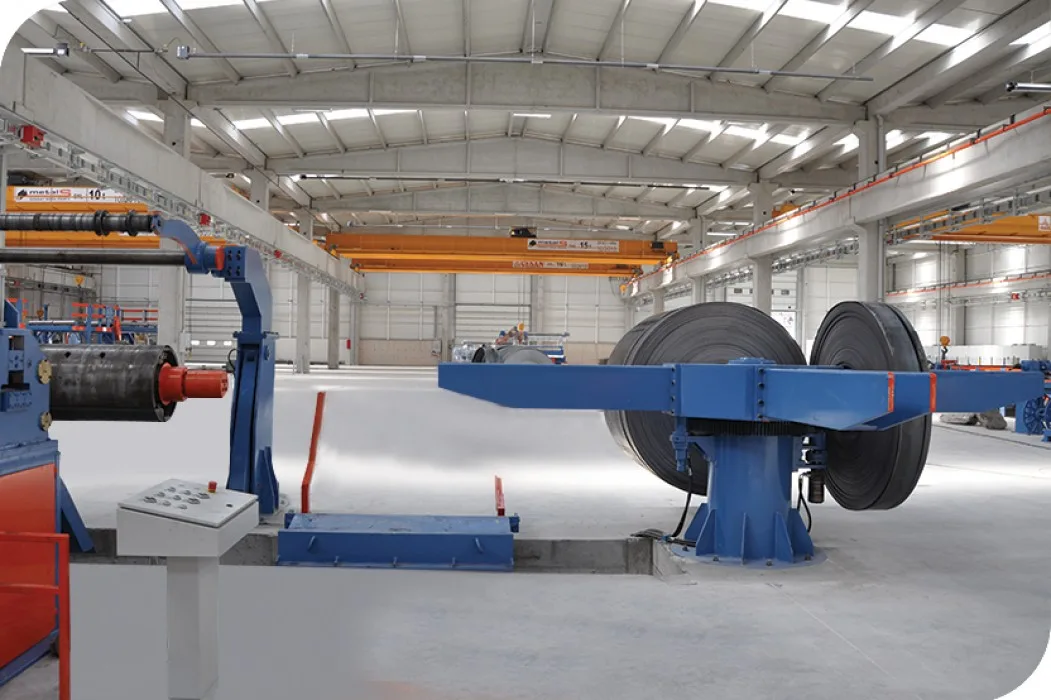
09 / 09
Тележка для съёма рулонов и поворотная крестовина
Когда цилиндр сталкивателя снимает распущенные рулоны с моталки, тележка поддерживает их снизу и перемещает на поворотную крестовину. Четырёхлучевая крестовина поворачивается вокруг своей оси гидромотором и выводит рулоны в положение, удобное для захвата краном.
Линии продольной резки рулонов
Видео
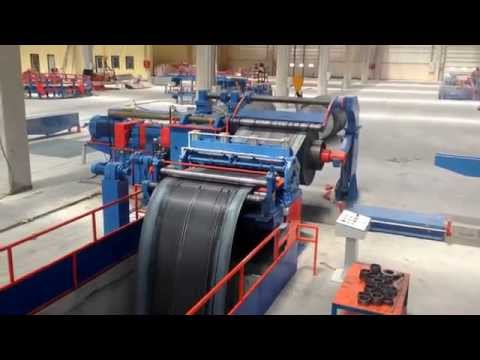
Линия продольной резки рулонов
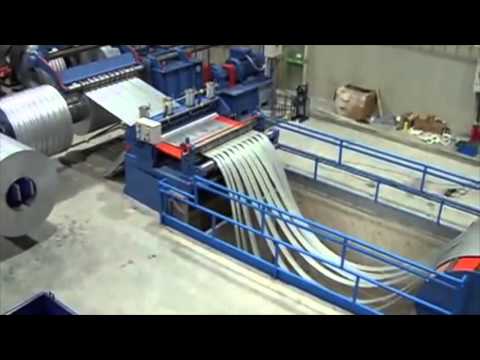
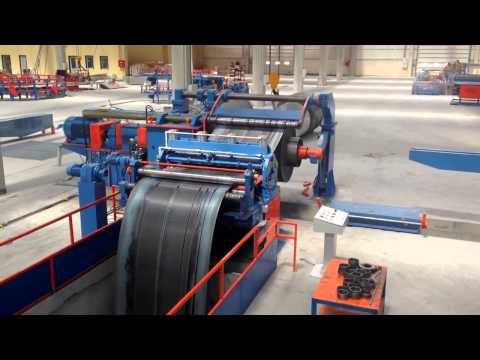
Линия продольной резки стальных рулонов в работе
Линия продольной резки рулонов 0,80 × 6,00 × 1600 мм
Видео загружается с YouTube после нажатия кнопки воспроизведения.
Линии продольной резки рулонов
Галерея
Линии продольной резки рулонов
Часто задаваемые вопросы
Укажите материал, размеры изделий и целевую производительность — наши инженеры подготовят техническое предложение под Ваши задачи.
Какие толщины и ширины обрабатывает линия продольной резки?
Наши стандартные модели обрабатывают рулоны толщиной 0,50 – 12,00 мм, шириной 500 – 2000 мм и массой до 30 т.
Что даёт вторая ножевая головка?
С опциональной второй головкой новую расстановку ножей готовят на одной головке, пока другая работает. Простои на смену ножей сокращаются, а производительность растёт.
От чего зависит скорость линии?
Скорость зависит от толщины листа и марки стали: до 220 м/мин на тонком металле и 40 – 75 м/мин на толстом.
Производственные линии
Другие производственные линии
01
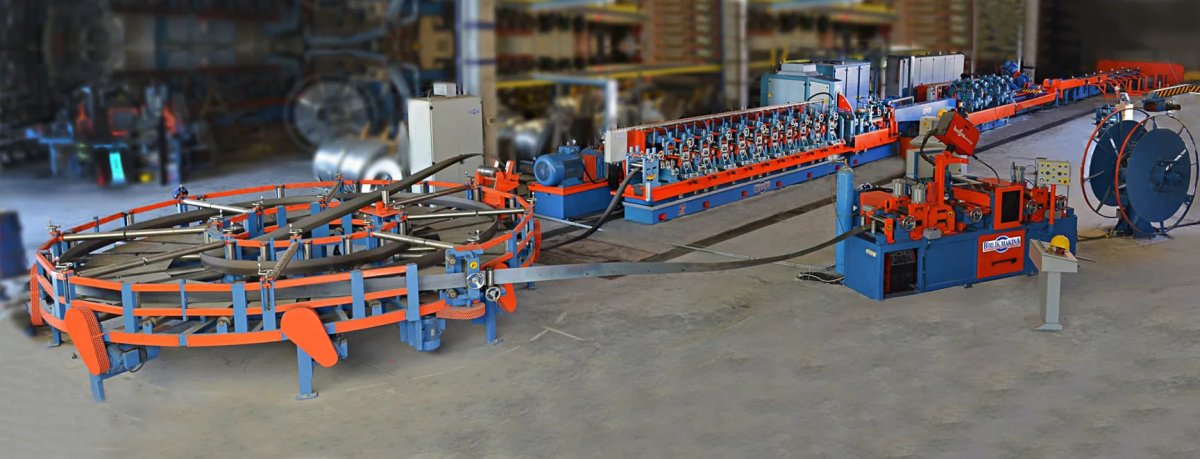
Линии производства труб и профилей ERW
Линии под ключ для производства сварных стальных труб Ø10 – Ø406 мм и квадратных и прямоугольных профилей от 10×10 до 300×300 мм.
- Диаметр трубы
- Ø10 – Ø406 мм
- Толщина стенки
- 0,50 – 12,70 мм
- Скорость линии
- до 160 м/мин
02
Линии прямого формования профиля
Линии прямого формования квадратных и прямоугольных профилей 20×20 – 120×120 мм без смены валков — типоразмер задаётся с компьютера.
- Размер профиля
- 20×20 – 120×120 мм
- Толщина стенки
- 1,10 – 6,00 мм
- Скорость линии
- до 130 м/мин
04
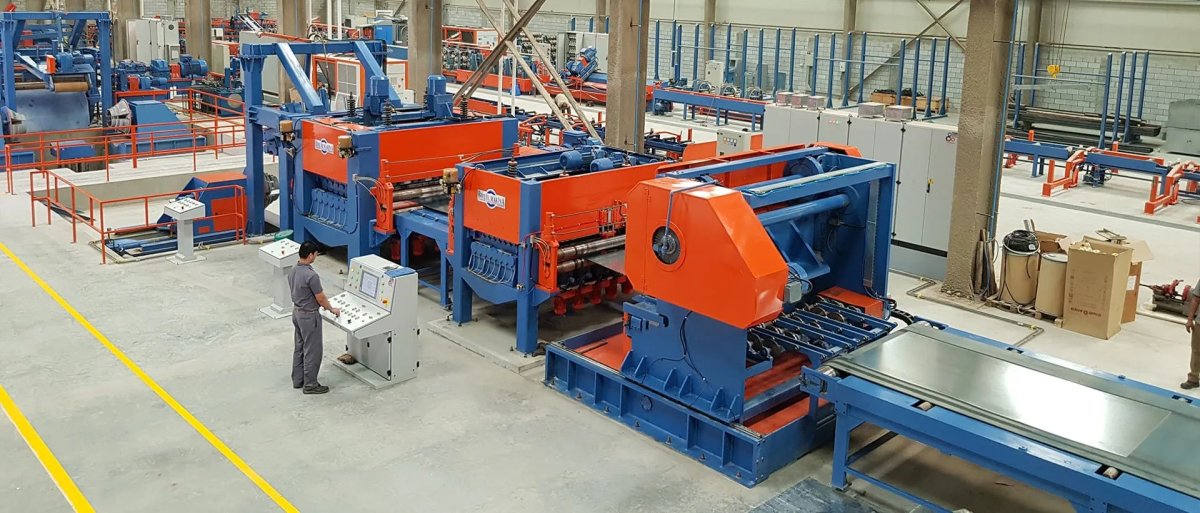
Линии поперечной резки рулонов
Линии поперечной резки, которые правят рулоны толщиной 0,50 – 16,00 мм, режут их на листы заданной длины без остановки и автоматически укладывают в стопы.
- Толщина листа
- 0,50 – 16,00 мм
- Ширина рулона
- до 2000 мм
- Масса рулона
- до 30 т